Zastosowania laserów w przemyśle zbiorników ciśnieniowych
Case Details
Jako „przemysłowe serce” przemysłu petrochemicznego, jądrowego, farmaceutycznego i chemicznego, zbiorniki ciśnieniowe pracują w ekstremalnych warunkach pracy, w wysokich temperaturach, przy wysokim ciśnieniu i silnej korozji , co wymaga niezwykle rygorystycznej wytrzymałości konstrukcyjnej, szczelności, precyzji obróbki i identyfikowalności bezpieczeństwa. Technologia laserowa została głęboko zintegrowana z całym procesem produkcyjnym, od gniazdowania, spawania, znakowania i identyfikowalności, przez obróbkę powierzchni, naprawę, eksploatację i konserwację , stając się kluczowym elementem inteligentnej produkcji, gwarancją bezpieczeństwa oraz długoterminową eksploatacją i konserwacją zbiorników ciśnieniowych, pomagając branży osiągnąć wysoką precyzję, wydajność i niezawodność produkcji.
1. Spawanie laserowe (zapewniające uszczelnienie i bezpieczeństwo konstrukcyjne)
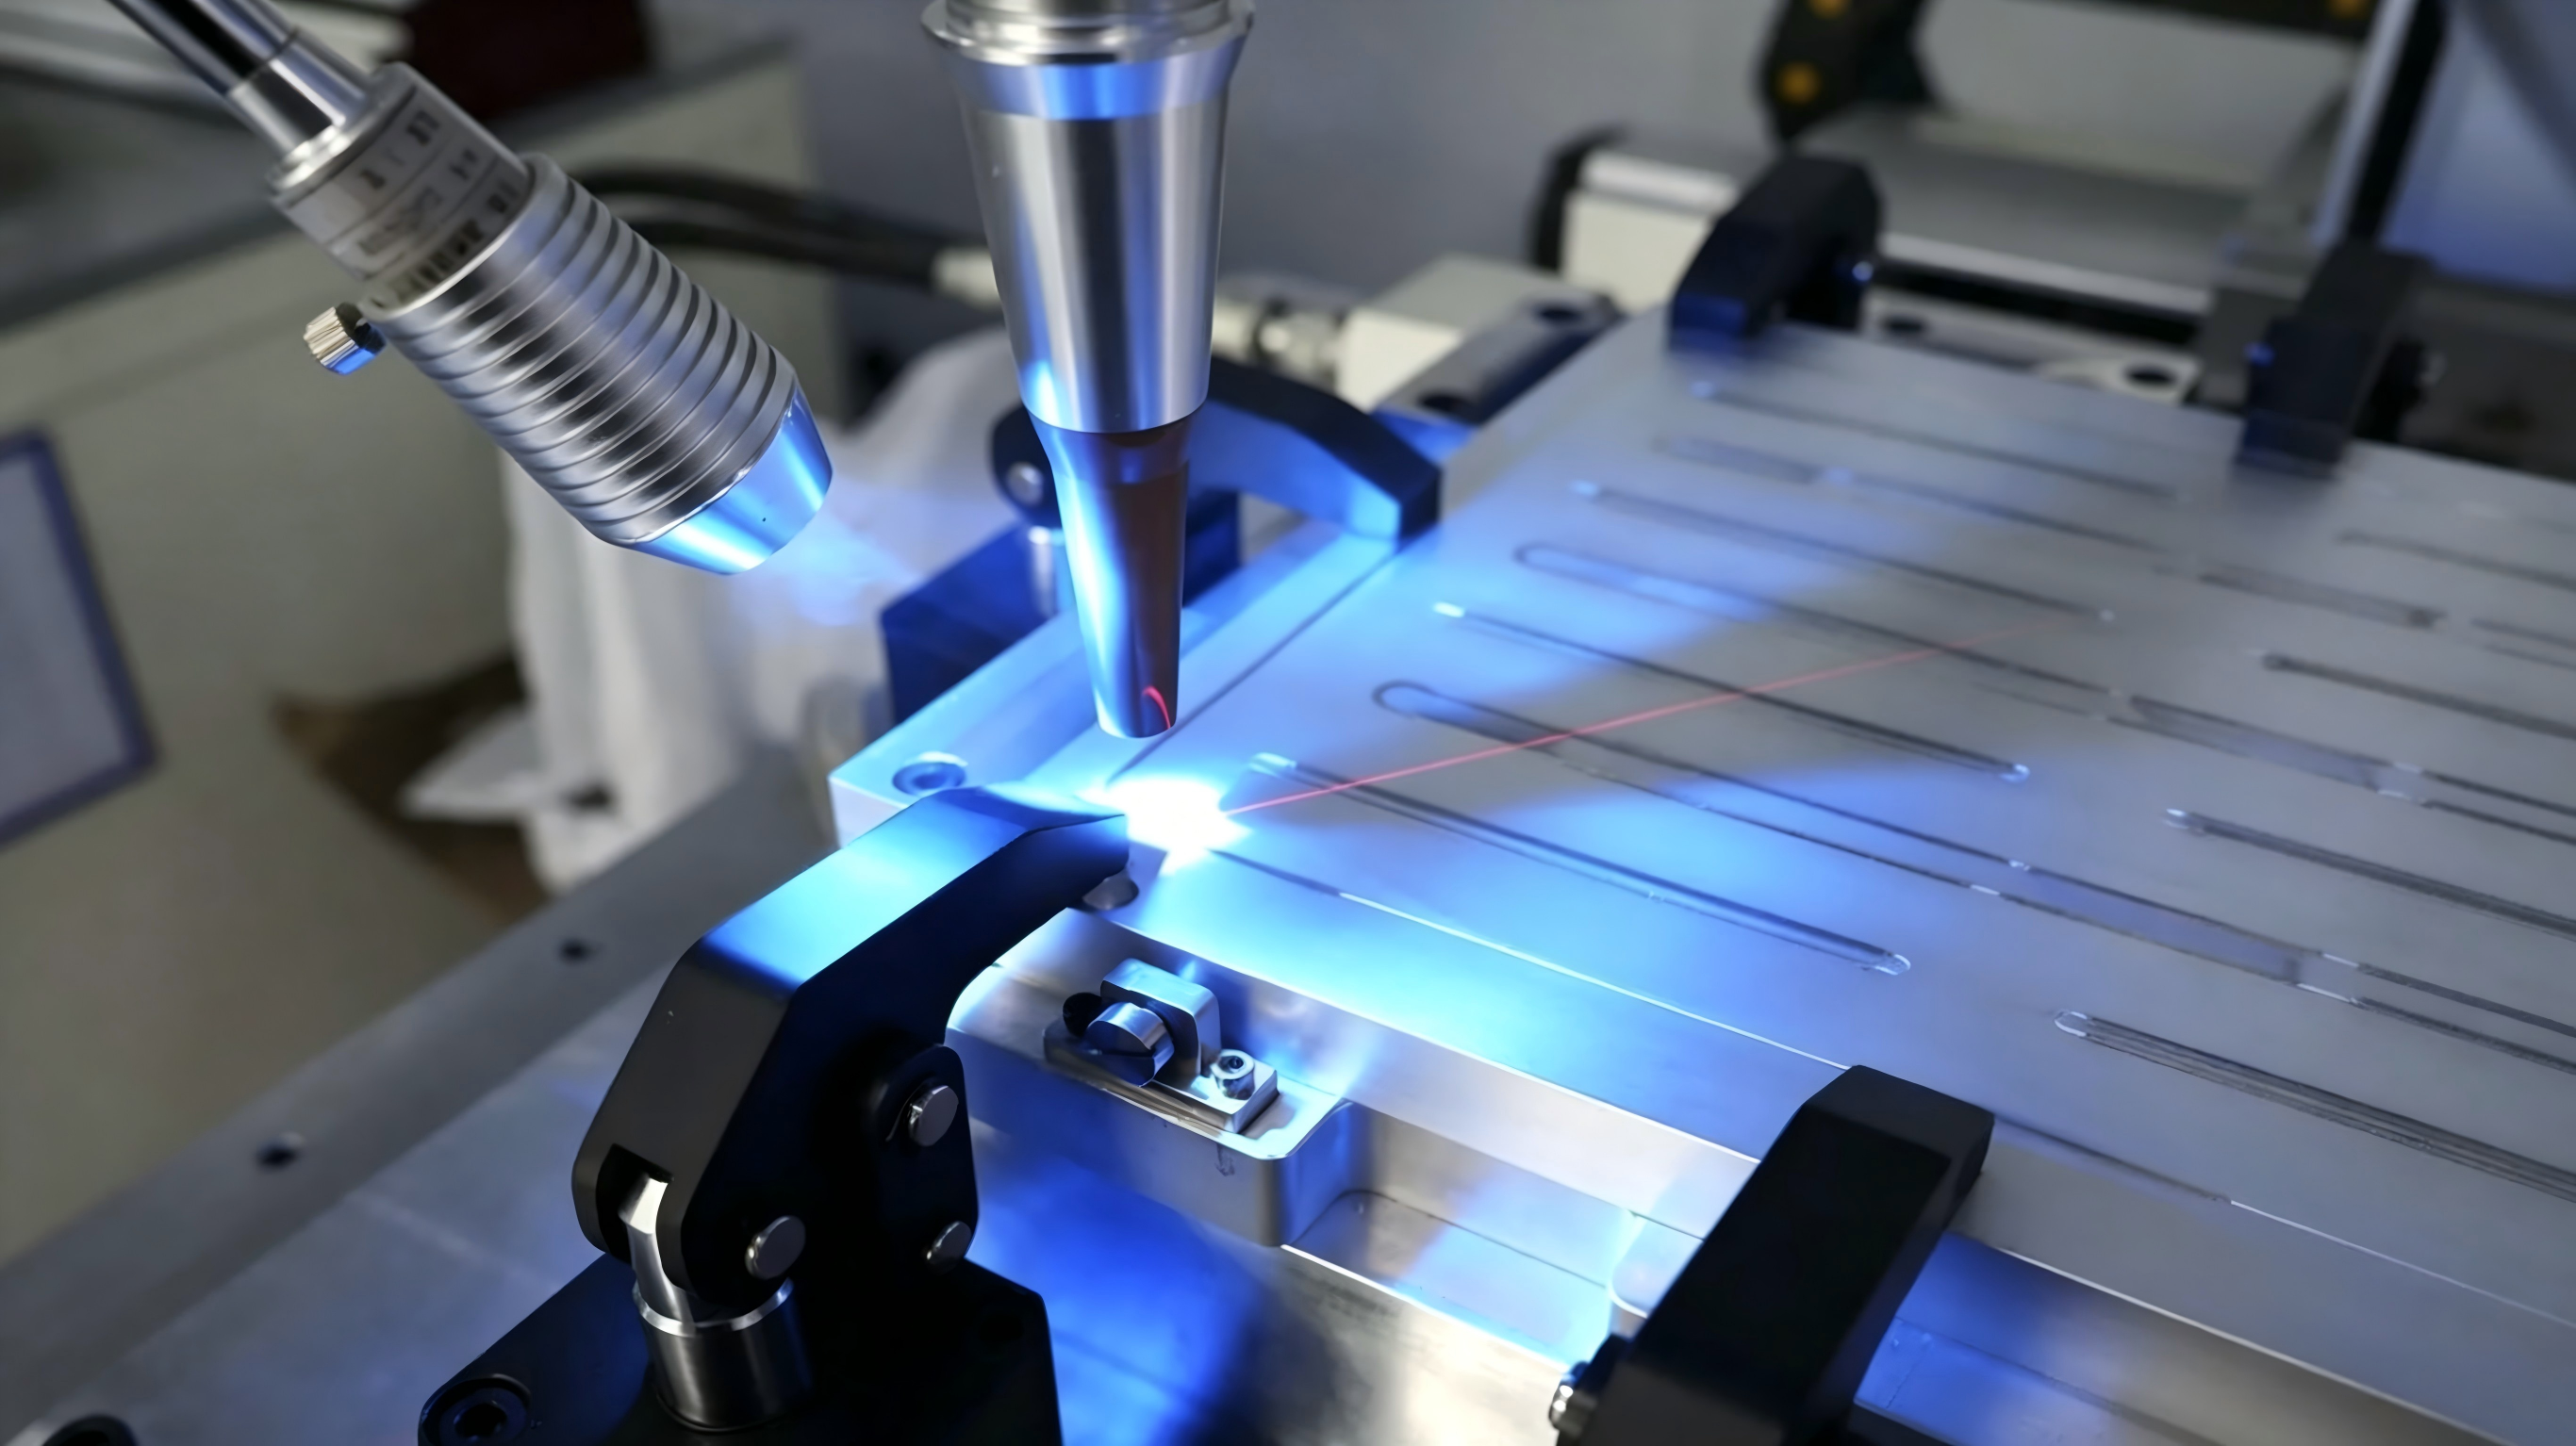
Spawanie elementów głównych: obejmuje spawanie cylindrów, głowic, dysz i kołnierzy różnych zbiorników ciśnieniowych, takich jak zbiorniki magazynowe, reaktory, wymienniki ciepła i zbiorniki fluoru. Zastosowano technologię spawania laserowego dużej mocy, połączoną z technologią śledzenia laserowego, w celu dynamicznej korekcji odchyleń w czasie rzeczywistym, co jest odpowiednie dla materiałów specjalnych, takich jak stal zbiornikowa Q345R, stal Cr-Mo, stal nierdzewna i stopy na bazie niklu. Spawanie charakteryzuje się wysoką wytrzymałością spoiny i doskonałymi właściwościami uszczelniającymi, co pozwala na redukcję wycieków do niezwykle niskiego poziomu, spełniając wymagania dotyczące pracy w warunkach wysokiego ciśnienia. Jednocześnie, spawanie charakteryzuje się małą strefą wpływu ciepła i niskim odkształceniem, co znacznie podnosi wskaźnik kwalifikacji spawalniczych do ponad 99,6%.
2. Cięcie laserowe (precyzyjne układanie, dostosowanie do rygorystycznych standardów)
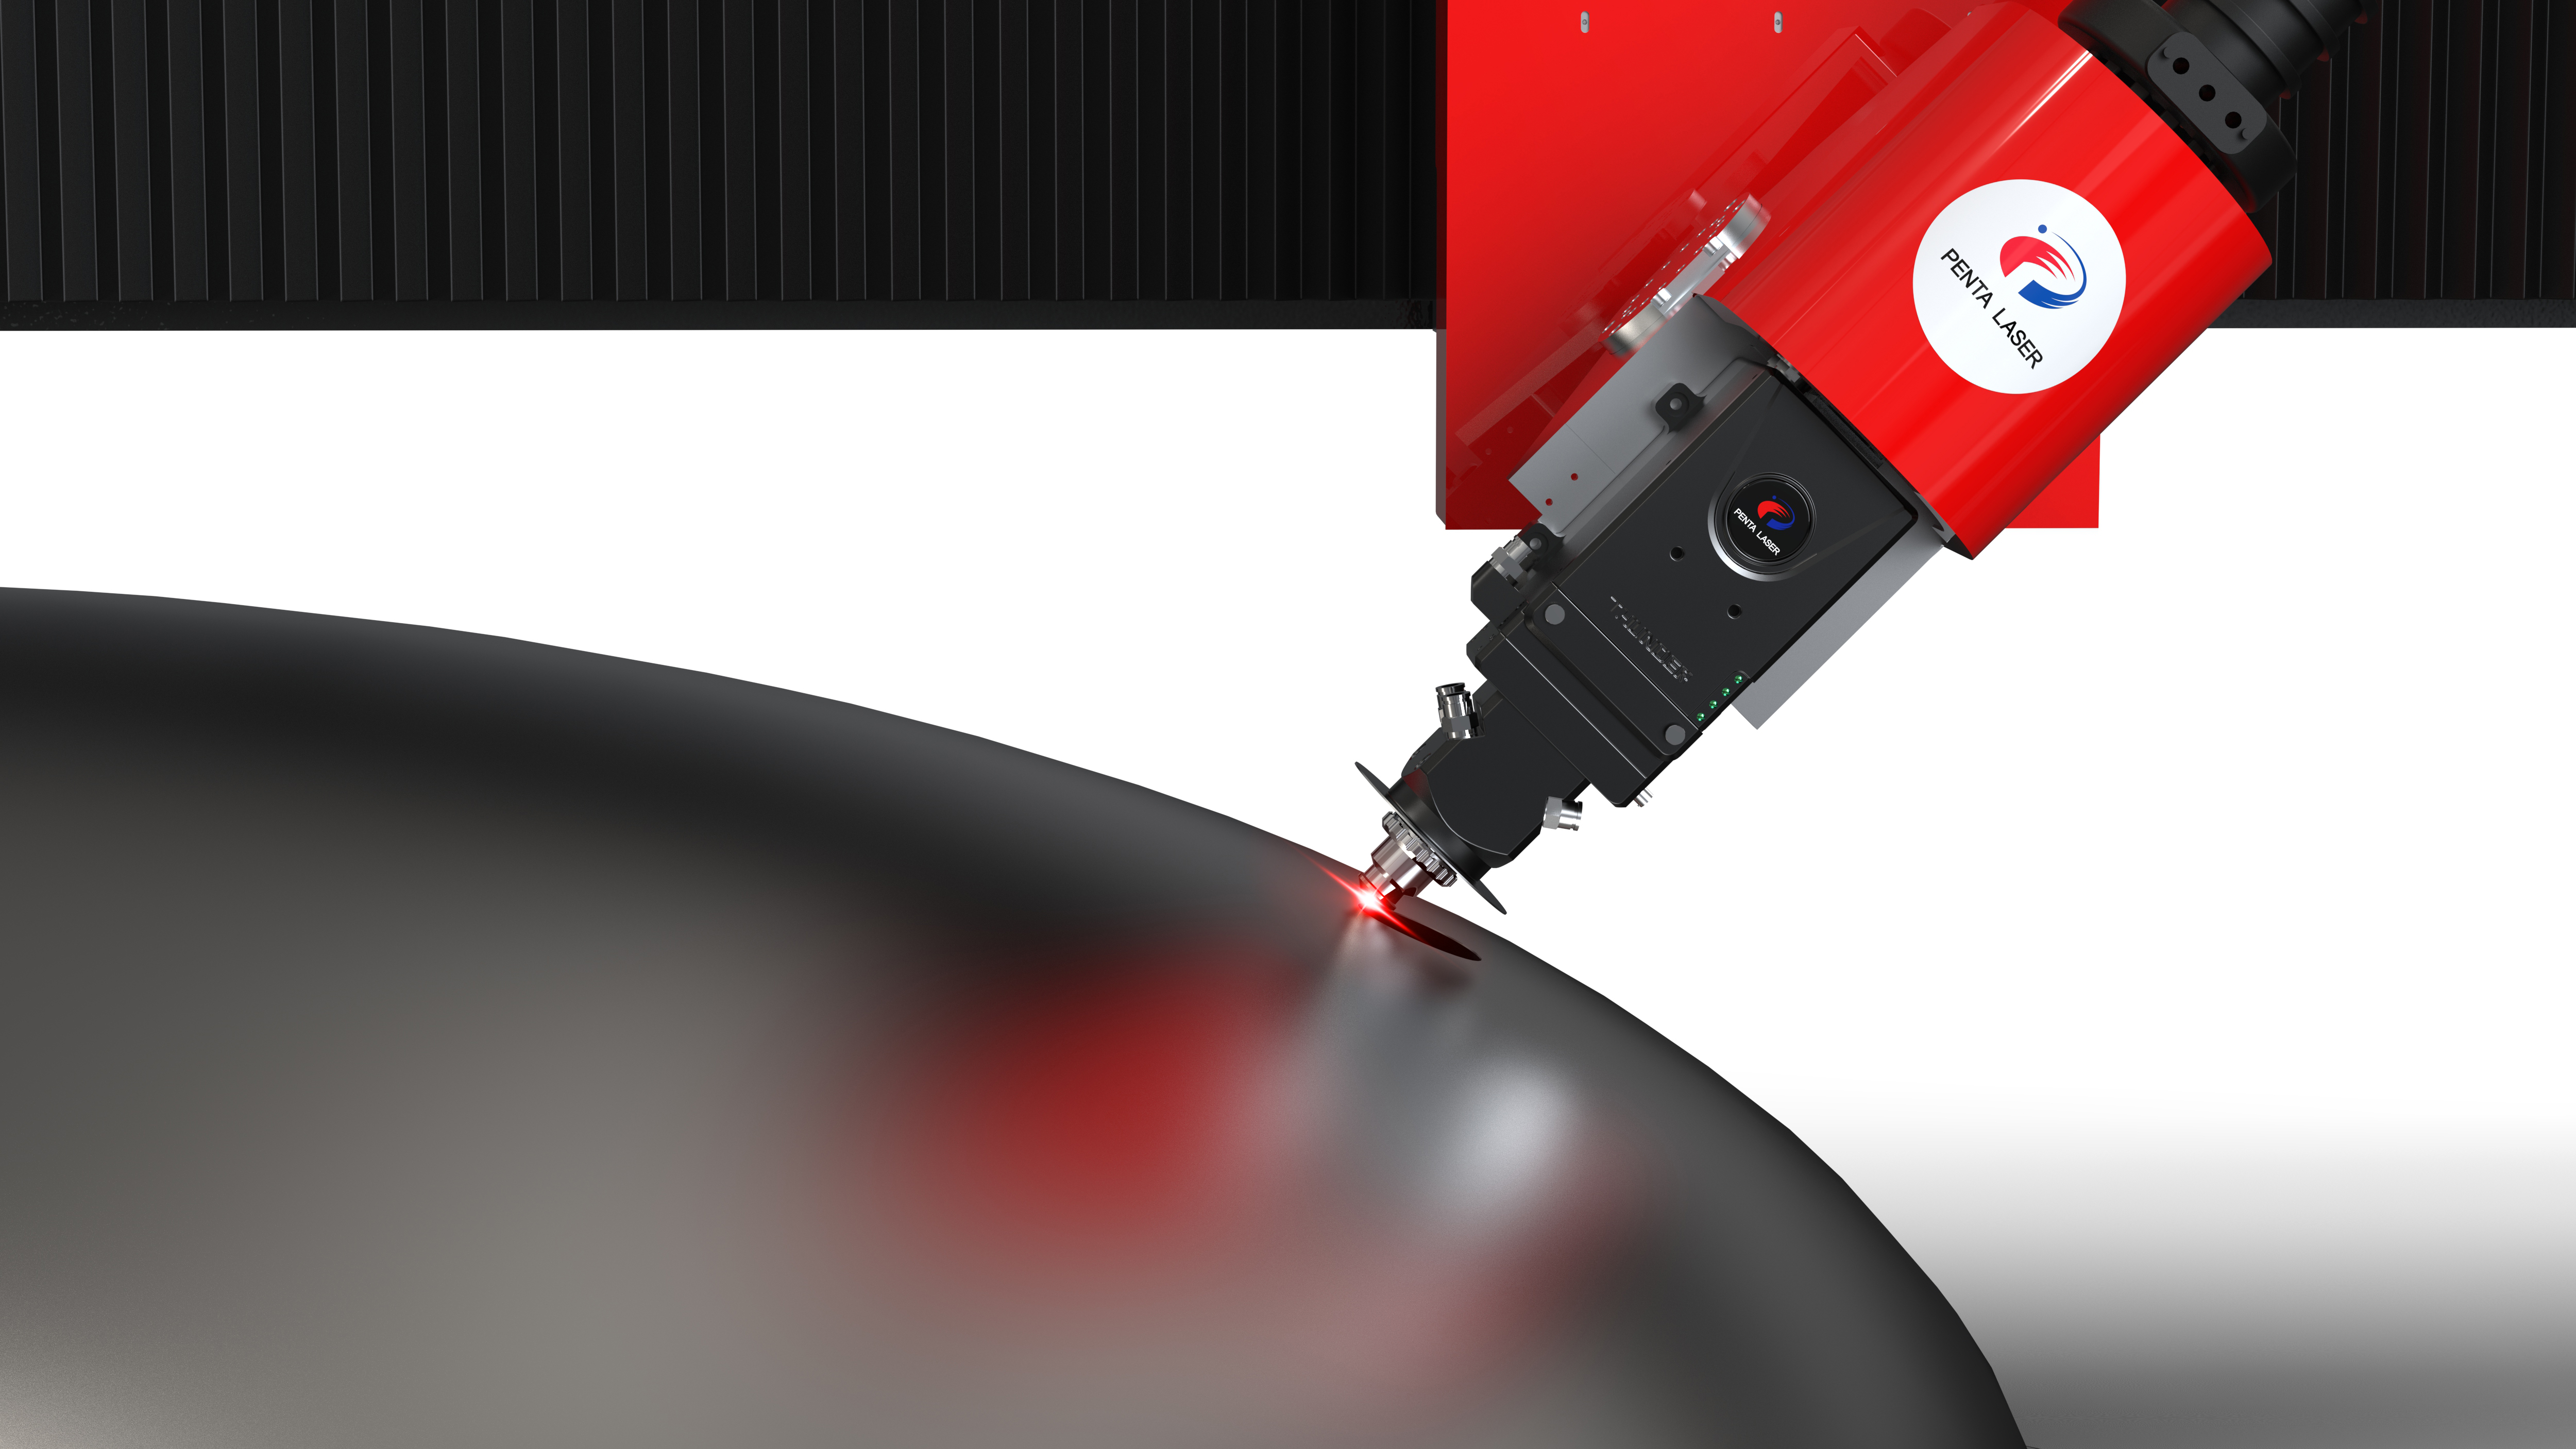
• Zagnieżdżanie płyt zbiornikowych: Precyzyjne cięcie blach o specjalnej grubości (≤25 mm) i arkuszy wielkoformatowych do zbiorników ciśnieniowych, odpowiednich do typowych materiałów, takich jak stal węglowa, stal o wysokiej wytrzymałości i stal nierdzewna. Zastosowano proces ochrony azotem, z dokładnością cięcia ±0,05-0,1 mm, co umożliwia zintegrowane cięcie różnych standardowych spoin, takich jak skosy w kształcie litery V. Krawędź tnąca jest gładka, bez zadziorów i żużlu, nie wymaga późniejszego szlifowania, co skraca procedury obróbki i poprawia wykorzystanie materiału o ponad 15%, spełniając rygorystyczne wymagania dotyczące tolerancji wymiarowej zbiorników ciśnieniowych.
• Cięcie głowic: Laserowe cięcie głowic zbiorników ciśnieniowych (głowic eliptycznych, wklęsłych, sferycznych), dostosowane do zintegrowanego cięcia powierzchni zakrzywionych, konturów o nietypowych kształtach i faz. Krawędź tnąca jest płaska i precyzyjna wymiarowo, co zapobiega deformacji głowicy i odchyleniom wymiarowym spowodowanym tradycyjnym cięciem, zapewniając precyzyjne mocowanie głowic i cylindrów oraz poprawiając ogólną szczelność i stabilność konstrukcyjną zbiornika.
3. Znakowanie laserowe (śledzenie i zgodność z przepisami w całym cyklu życia)
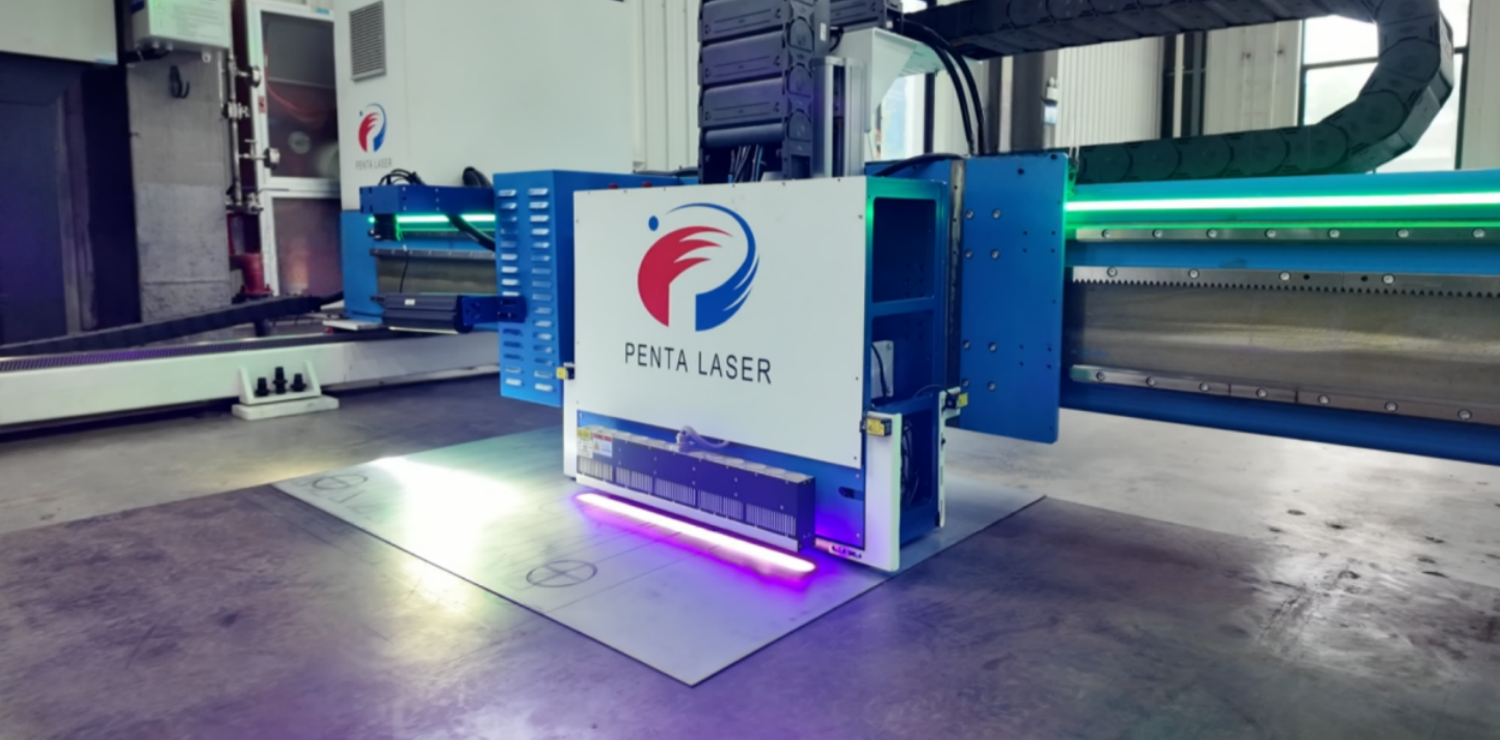
• Oznakowanie korpusów zbiorników: Nanoszenie numerów urządzeń, specyfikacji i modeli, dat produkcji, numerów raportów z kontroli jakości, kodów QR i oznaczeń antykorozyjnych na głównych elementach, takich jak cylindry i głowice zbiorników ciśnieniowych. Oznakowania te są odporne na zużycie, wysokie temperatury, korozję i nigdy nie odpadają. Ściśle spełniają one wymogi nadzoru branżowego i zapewnienia jakości, zapewniając pełną identyfikowalność procesu produkcji zbiorników, od produkcji, przez kontrolę i montaż, aż po złomowanie, a także unikając potencjalnych zagrożeń bezpieczeństwa.
Oznakowanie identyfikowalności komponentów: Nanoszenie numerów części, informacji o materiałach i wyników kontroli jakości na elementach pomocniczych, takich jak dysze, kołnierze i zawory zbiorników ciśnieniowych, wspiera szybkie znakowanie online, adaptację do rytmu produkcji na dużą skalę, ułatwianie identyfikowalności komponentów, kontroli jakości oraz późniejszej wymiany w ramach eksploatacji i konserwacji, a także unikanie błędów lub braków w montażu.
4. Obróbka powierzchni laserem (wzmocnienie wydajności, wydłużenie żywotności)
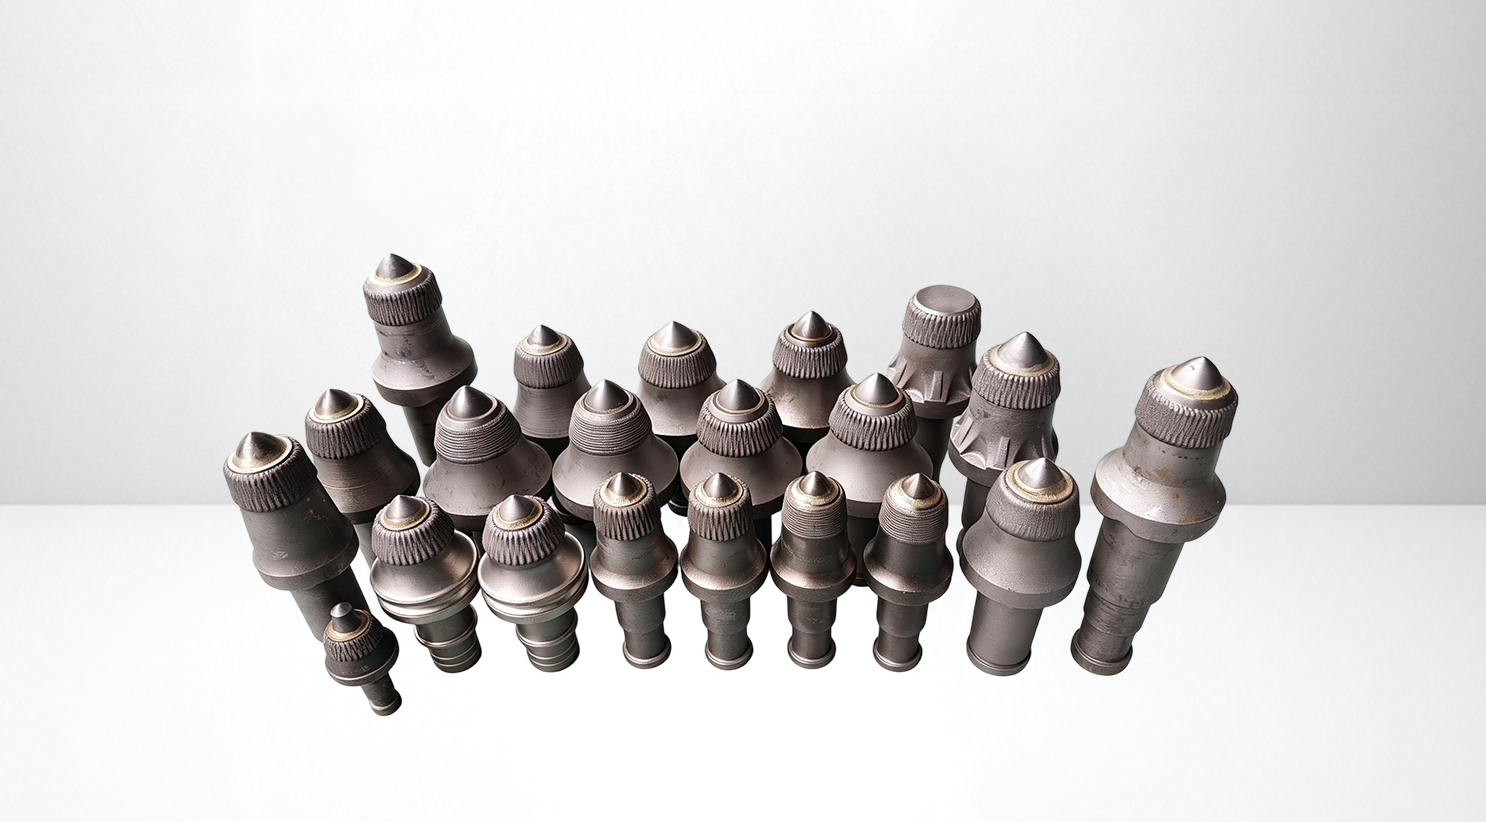
• Hartowanie/napawanie laserowe (wzmocnienie i naprawa): wzmacnianie powierzchni kluczowych części narażonych na naprężenia, takich jak kołnierze zbiorników ciśnieniowych, dysze i krawędzie głowic, zwiększenie twardości 2-3-krotnie, znaczące polepszenie odporności na zużycie, odporności na korozję i zmęczenia, wydłużenie żywotności zbiornika; metoda ta może być również stosowana do naprawy zużytych i skorodowanych komponentów, a wydajność po naprawie dorównuje standardom nowych komponentów, obniżenie kosztów eksploatacji i konserwacji o ponad 50%, dostosowanie do długoterminowych potrzeb eksploatacji i konserwacji zbiorników ciśnieniowych w energetyce jądrowej, chemii i innych dziedzinach.
Główne korzyści
• Wysoki poziom bezpieczeństwa: Spawanie laserowe charakteryzuje się doskonałym uszczelnieniem i wytrzymałością, a technologia śledzenia lasera zapobiega odchyleniom w spawaniu, znacznie redukując ryzyko związane z bezpieczeństwem, takie jak wycieki i wybuchy zbiorników ciśnieniowych, spełniając wymagania dotyczące ekstremalnych warunków pracy w wysokich temperaturach i przy wysokim ciśnieniu oraz dostosowując się do potrzeb bezpieczeństwa związanych z wysokim ryzykiem w branży
. •Najwyższa precyzja: dokładność cięcia i spawania na poziomie ±0,05–0,1 mm, dostosowanie do rygorystycznych norm dotyczących rozmiarów i tolerancji zbiorników ciśnieniowych, ograniczenie liczby poprawek, zapewnienie wskaźnika kwalifikacji produktu i spełnienie wymogów zgodności z przepisami branżowymi.
Poprawa wydajności: Szybkie cięcie, formowanie skosów w jednym kroku i zautomatyzowane spawanie, w połączeniu z systemem śledzenia laserowego, redukują konieczność ręcznej ingerencji, znacznie skracają cykl produkcyjny, poprawiają wydajność produkcji na dużą skalę. Wydajność jest ponad 40% wyższa w porównaniu z procesami tradycyjnymi
. Zgodność i długoterminowość: Znakowanie laserowe zapewnia pełną identyfikowalność procesu, spełniając wymogi nadzoru branżowego i zapewnienia jakości; technologia wzmacniania i naprawy laserowej wydłuża żywotność zbiorników, a ekologiczny proces czyszczenia jest zgodny z politykami ochrony środowiska, co pomaga branży rozwijać się w sposób ekologiczny i zgodny z przepisami.