Cięcie laserowe 3D pięcioosiowe – główny proces aplikacji
Case Details
1. Precyzyjne cięcie za pomocą połączenia 5-osiowego
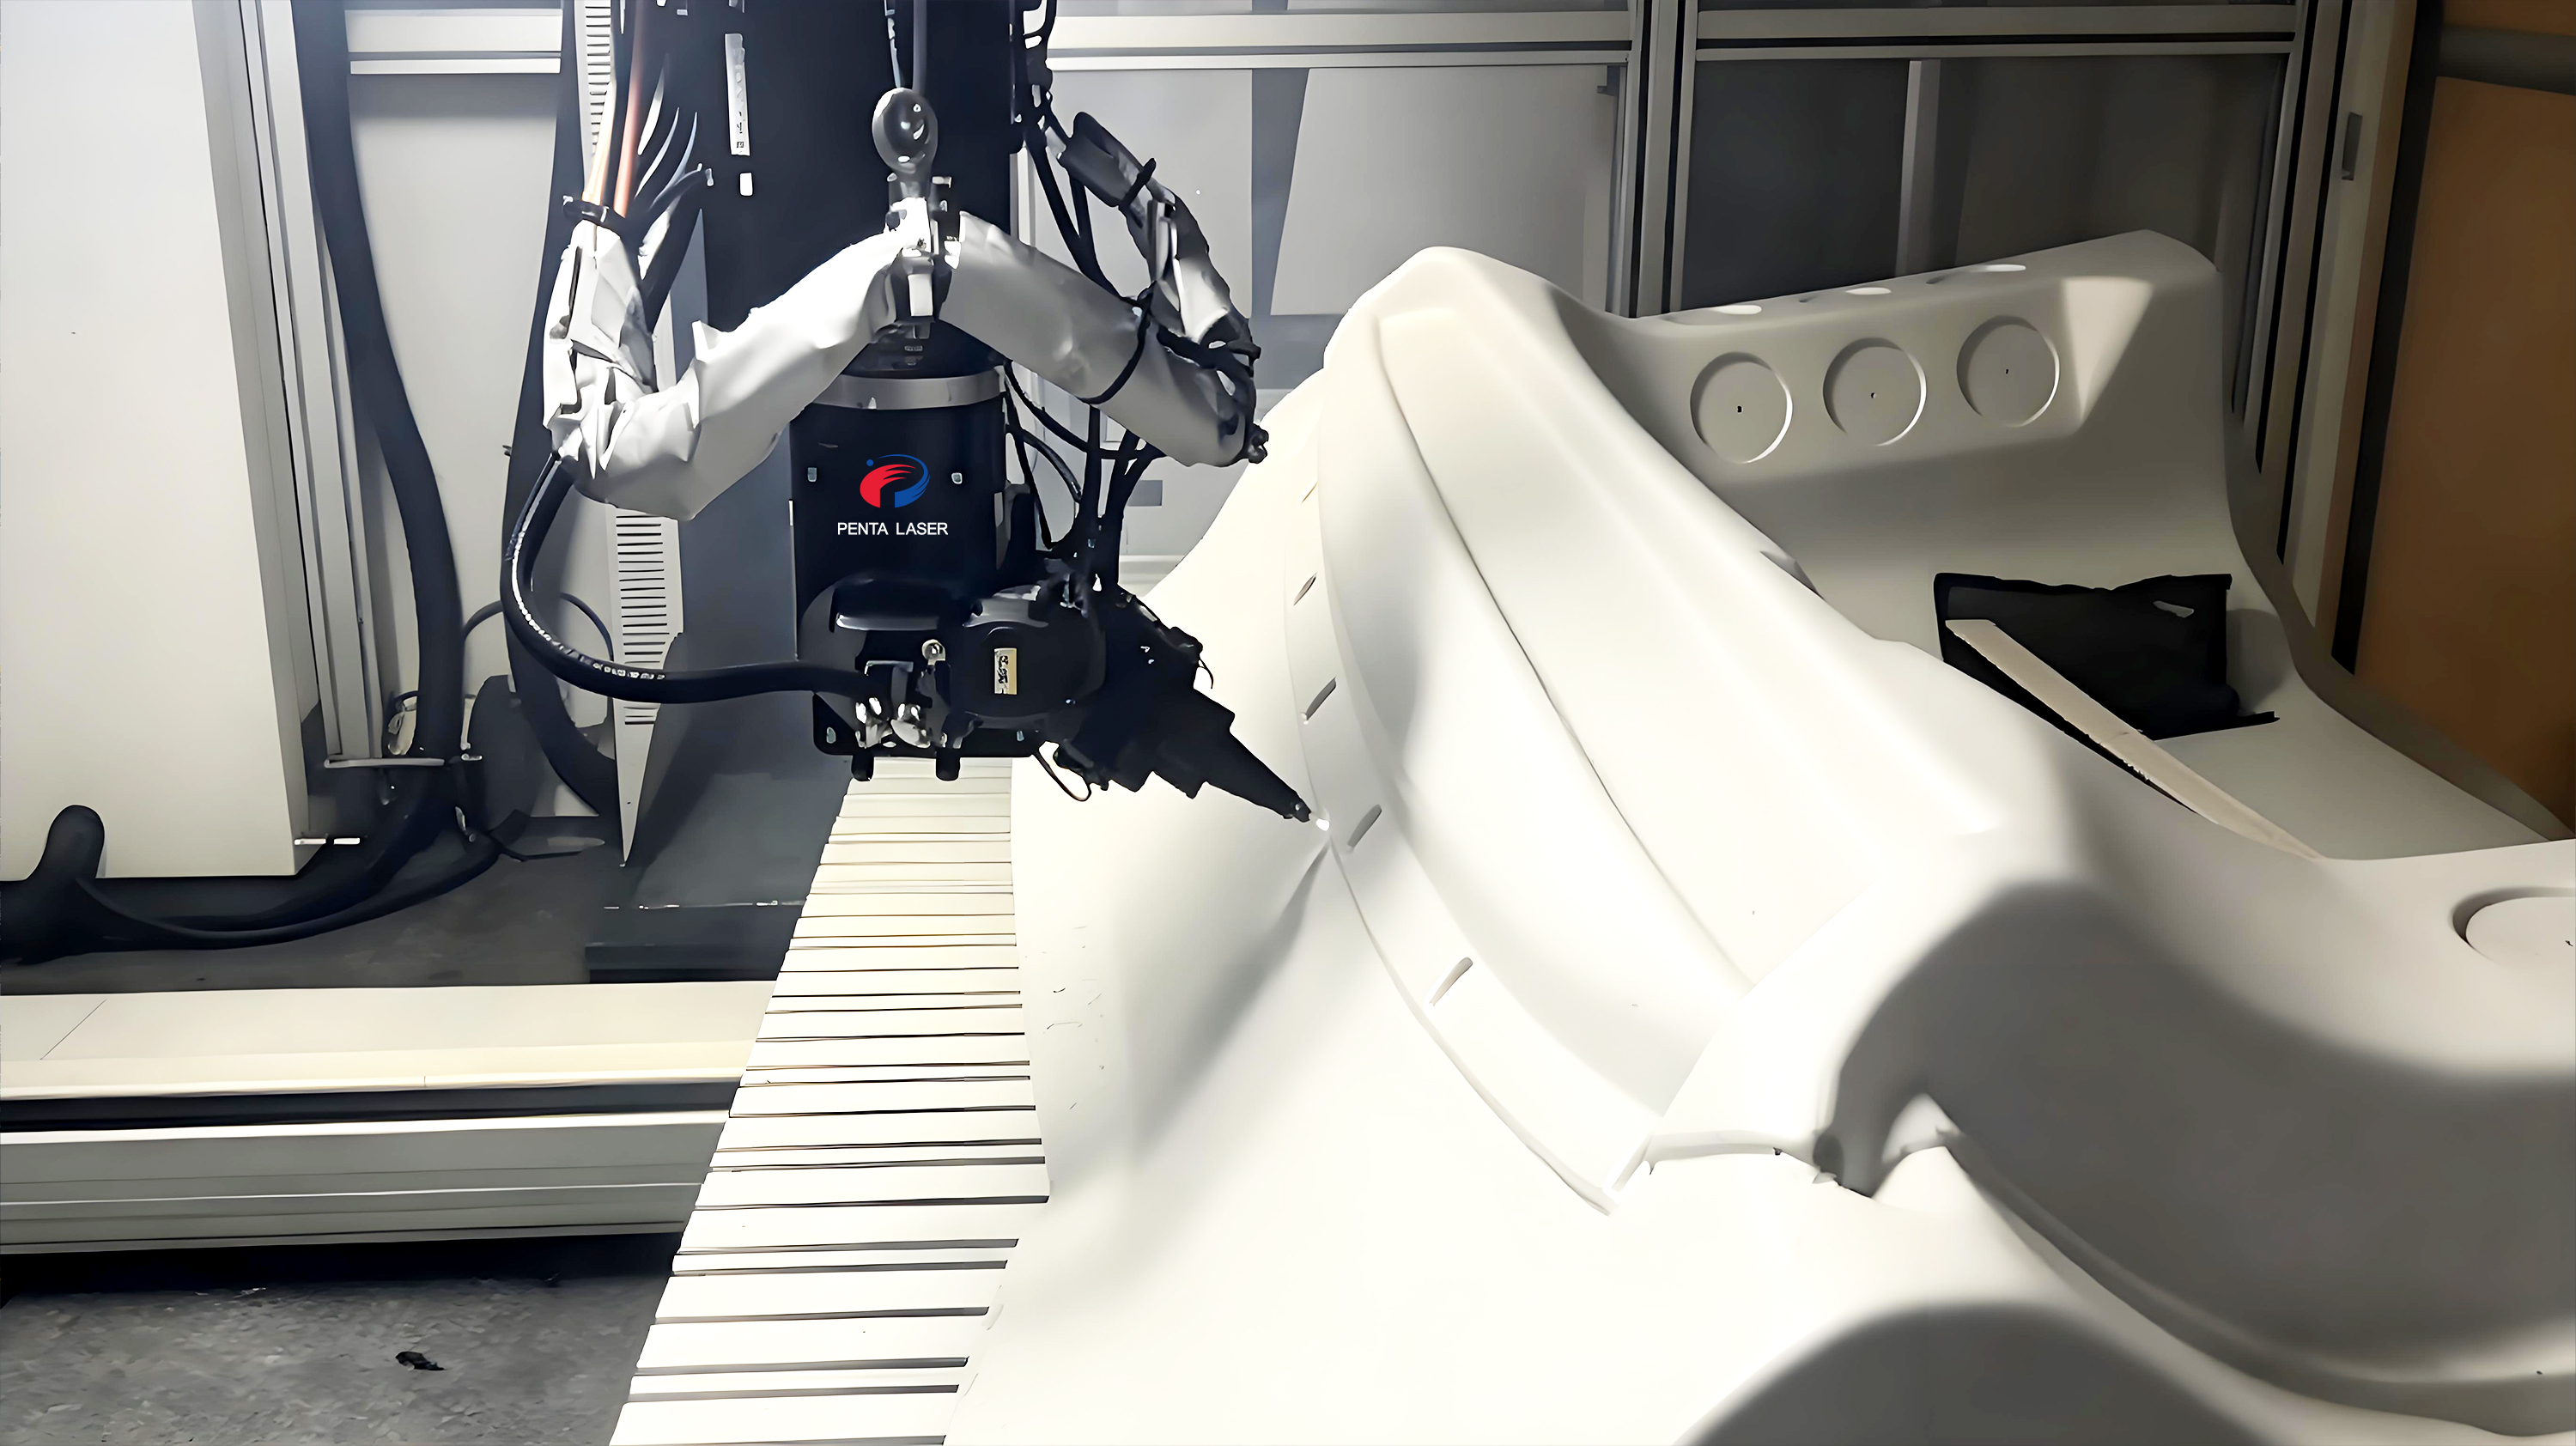
Jako podstawowy proces 3D pięcioosiowego cięcia, proces ten dokładnie koordynuje złożony ruch pięciu osi ruchu poprzez system sterowania numerycznego, realizując dynamiczne dopasowanie między głowicą lasera a powierzchnią obrabianego przedmiotu, zapewniając, że wiązka lasera jest zawsze prostopadła do obrabianej powierzchni przedmiotu i całkowicie rozwiązując problem martwej strefy obróbki tradycyjnego sprzętu trzyosiowego. Wyposażony w wiązkę lasera o dużej energii i adaptacyjny system sterowania ogniskowaniem, podstawowe parametry techniczne mogą osiągnąć: wahania szerokości szczeliny ≤0,1 mm, dokładność pozycjonowania ±0,05 mm, dokładność powtarzania pozycjonowania ±0,03 mm i prędkość reakcji osi połączenia ≤10 ms. Realizuje precyzyjne cięcie skręconych, zakrzywionych powierzchni i specjalnie ukształtowanych konturów i nadaje się do obróbki złożonych części konstrukcyjnych, takich jak łopatki silników lotniczych i części samochodowe tłoczone na gorąco. Po przecięciu powierzchnia jest gładka, bez zadziorów (chropowatość powierzchni Ra ≤ 1,6 μm), a odkształcenie wolne od naprężeń (odkształcenie ≤ 0,02 mm/m). Nie jest wymagane żadne przycinanie wtórne, co znacznie poprawia jakość obróbki i wskaźnik kwalifikacji precyzyjnych części.
2. Cięcie uzupełniające skomplikowanych zakrzywionych powierzchni
Mając na celu rozwiązanie problemów z obróbką nierównych i skomplikowanych konturów zakrzywionych elementów 3D, proces ten jest wyposażony w wysokowydajne pojemnościowe lub laserowe czujniki śledzące. Główne parametry techniczne: szybkość reakcji śledzenia ≤5 ms, dokładność śledzenia ±0,02 mm, zakres śledzenia ostrości 0-50 mm. Może śledzić w czasie rzeczywistym zmiany falowania powierzchni przedmiotu obrabianego, dynamicznie dostosowywać położenie ogniska lasera i położenie głowicy tnącej, zapewniając, że odległość między ogniskiem a powierzchnią przedmiotu obrabianego jest stała podczas cięcia, a gęstość mocy lasera jest jednolita. Niezależnie od tego, czy chodzi o kontur łuku pokryw samochodowych, skomplikowaną zakrzywioną powierzchnię nadwozi szybkich wagonów kolejowych, czy kanał łopatek wirników silników lotniczych, może osiągnąć bezkątowe i równomierne cięcie, skutecznie unikając problemów, takich jak nierówne szczeliny i chropowate sekcje w obróbce zakrzywionych powierzchni. Jednocześnie nadaje się do obróbki różnych trudnych materiałów, takich jak stal węglowa, stal nierdzewna, stopy tytanu i stopy aluminium (regulowana grubość materiału 0,5–20 mm), co podkreśla jego wysoką elastyczność i wysoką zdolność adaptacji cięcia 3D w pięciu osiach.
3. Wielowymiarowe zintegrowane cięcie ukosowe
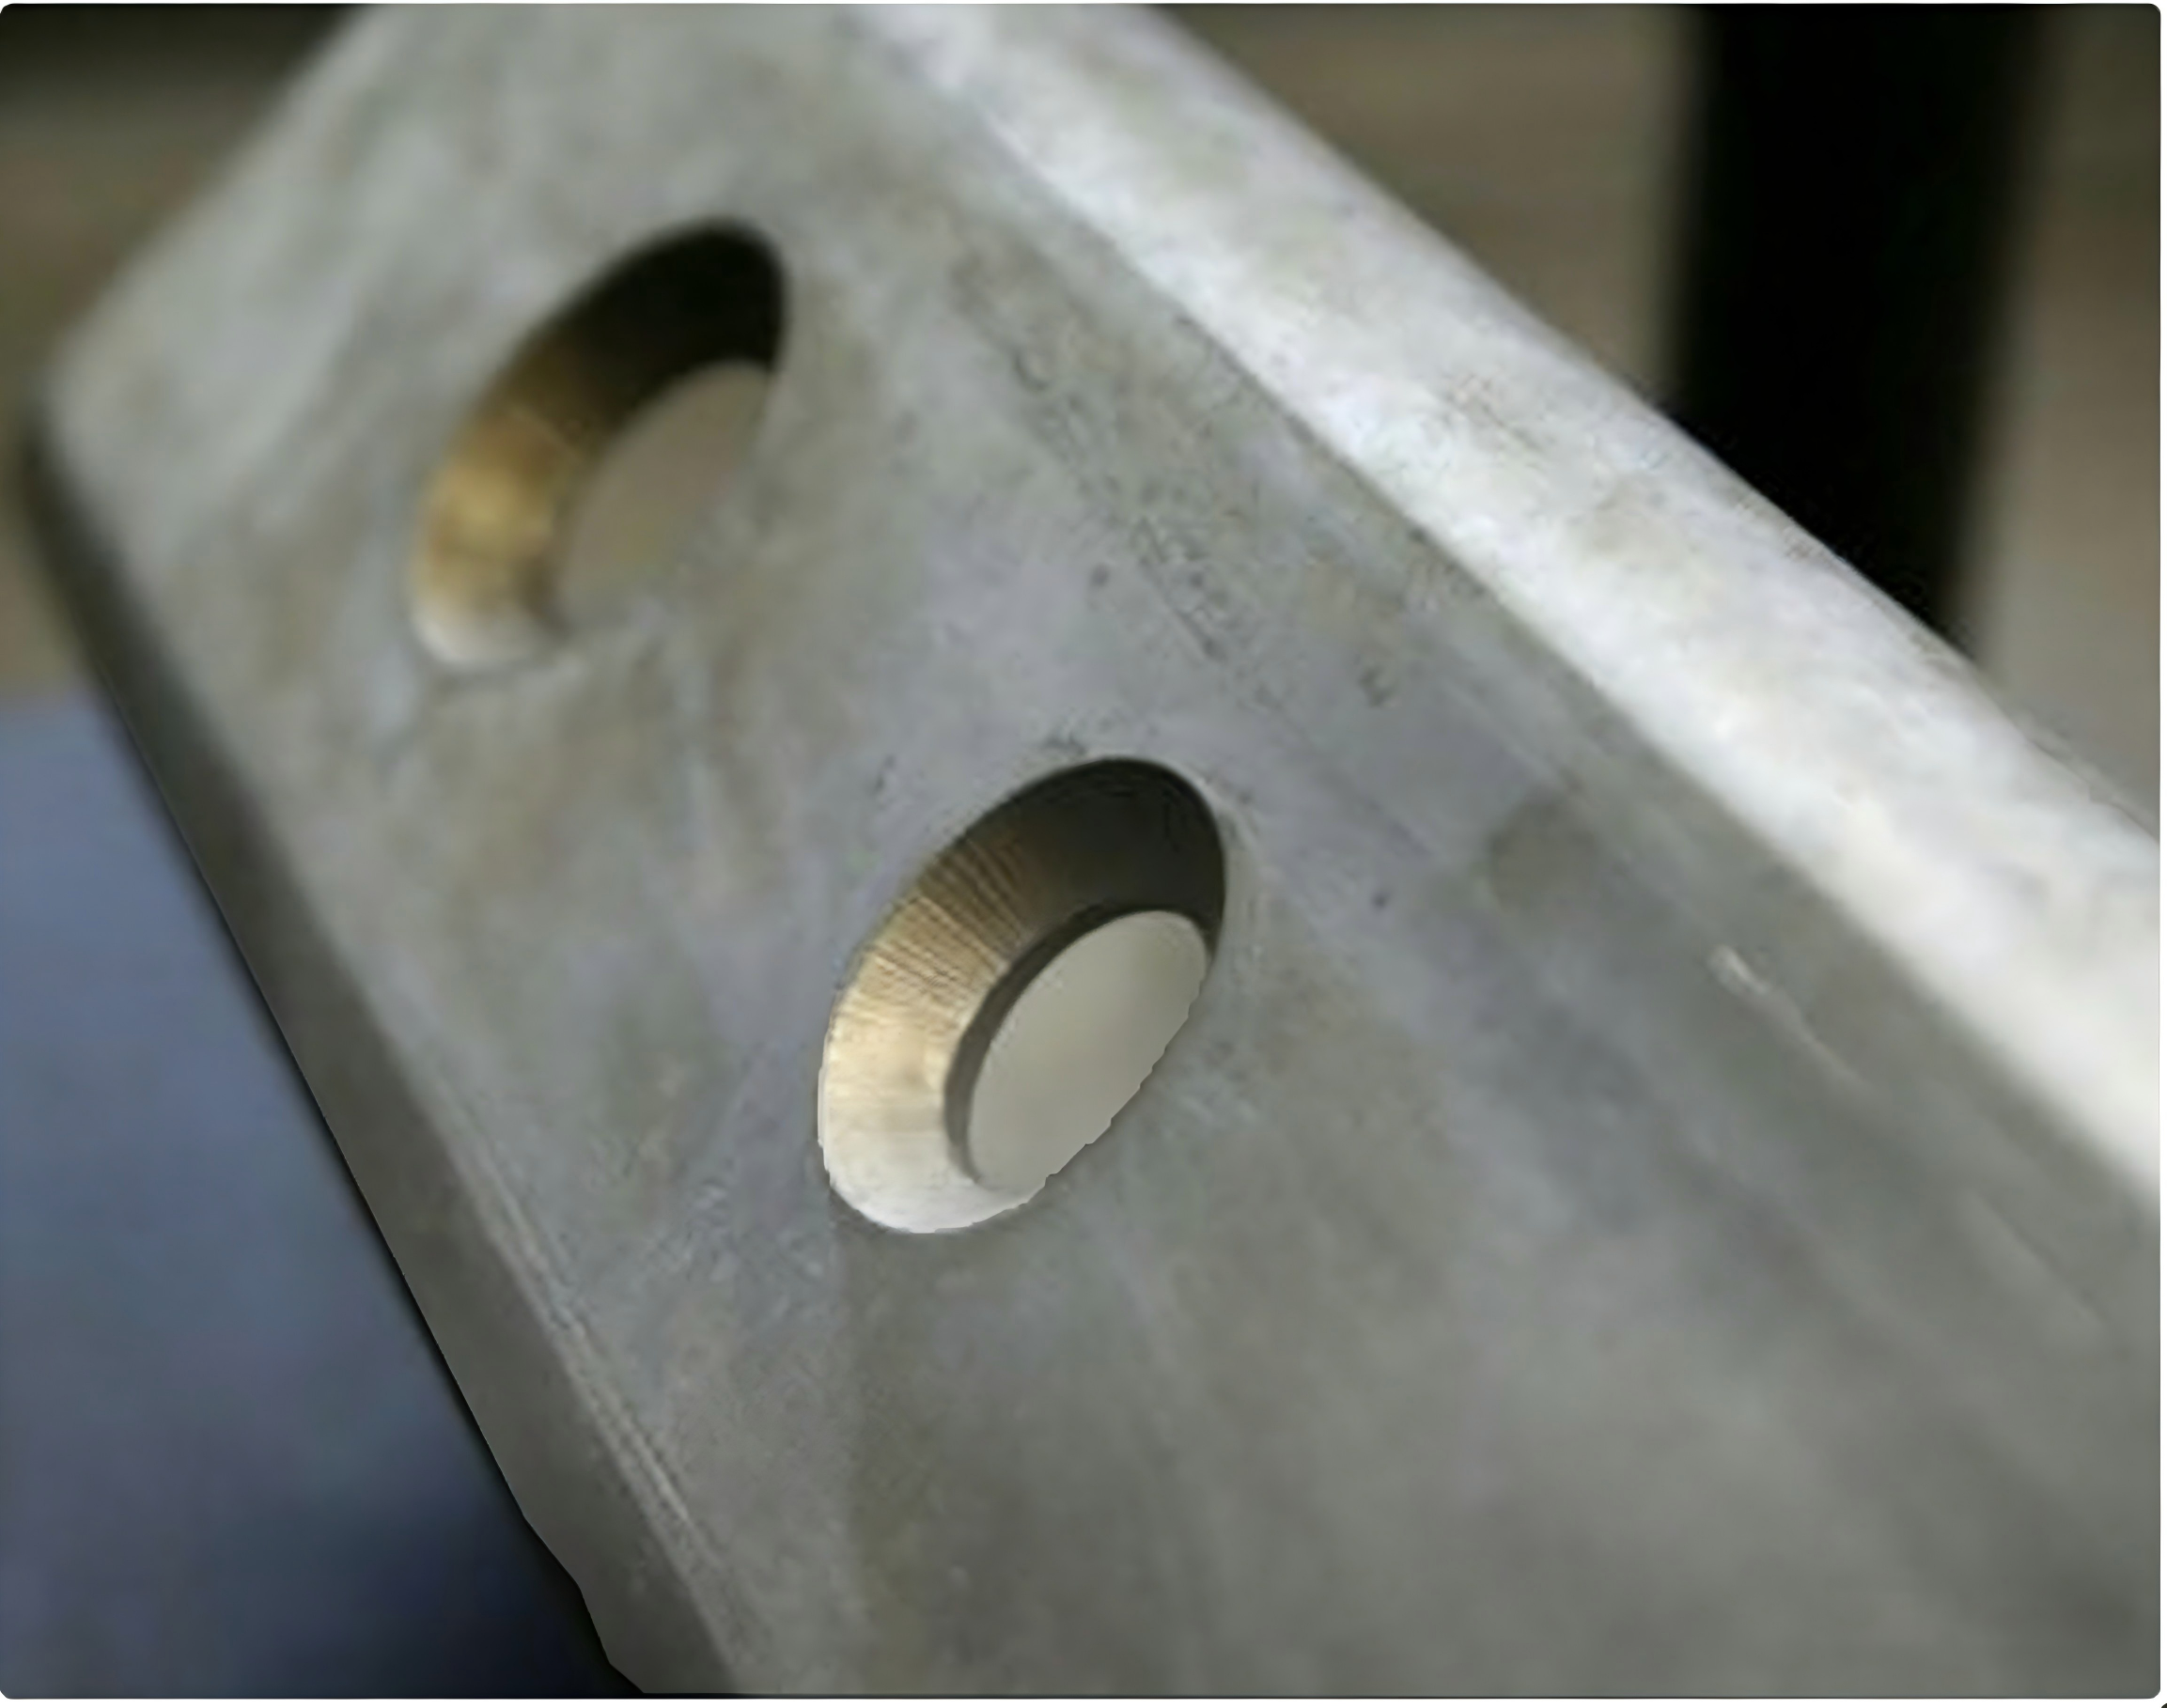
Specjalnie zaprojektowane do złożonych scenariuszy spawania elementów obrabianych, jest to kluczowy proces poprawiający jakość spawania i redukujący koszty spawania. Opierając się na elastycznych zaletach pięcioosiowego połączenia, podstawowe parametry techniczne to: zakres regulacji kąta ukosowania 0-135°, błąd kąta ukosowania ≤±0,5°, dokładność szerokości ukosowania ±0,1 mm. Może wykonać zintegrowane cięcie konturu elementu obrabianego i ukosowanie bez wtórnego zaciskania. Dzięki precyzyjnej kontroli energii lasera i algorytmowi optymalizacji ścieżki 3D, powierzchnia ukosowania jest gładka i wolna od utleniania (grubość warstwy tlenku ≤5 μm), która może być bezpośrednio wykorzystana do spawania, dzięki czemu wytrzymałość spoiny sięga 98% metalu podstawowego, skutecznie unikając wad spawalniczych spowodowanych niewystarczającą precyzją ukosowania. Jest szeroko stosowane w scenariuszach o rygorystycznych wymaganiach dotyczących jakości ukosowania, takich jak spawanie elementów konstrukcyjnych przemysłu lotniczego, elementów konstrukcyjnych statków i spawanie sprzętu wysokiej klasy.
4. Jednorazowe mocowanie – pełne cięcie.
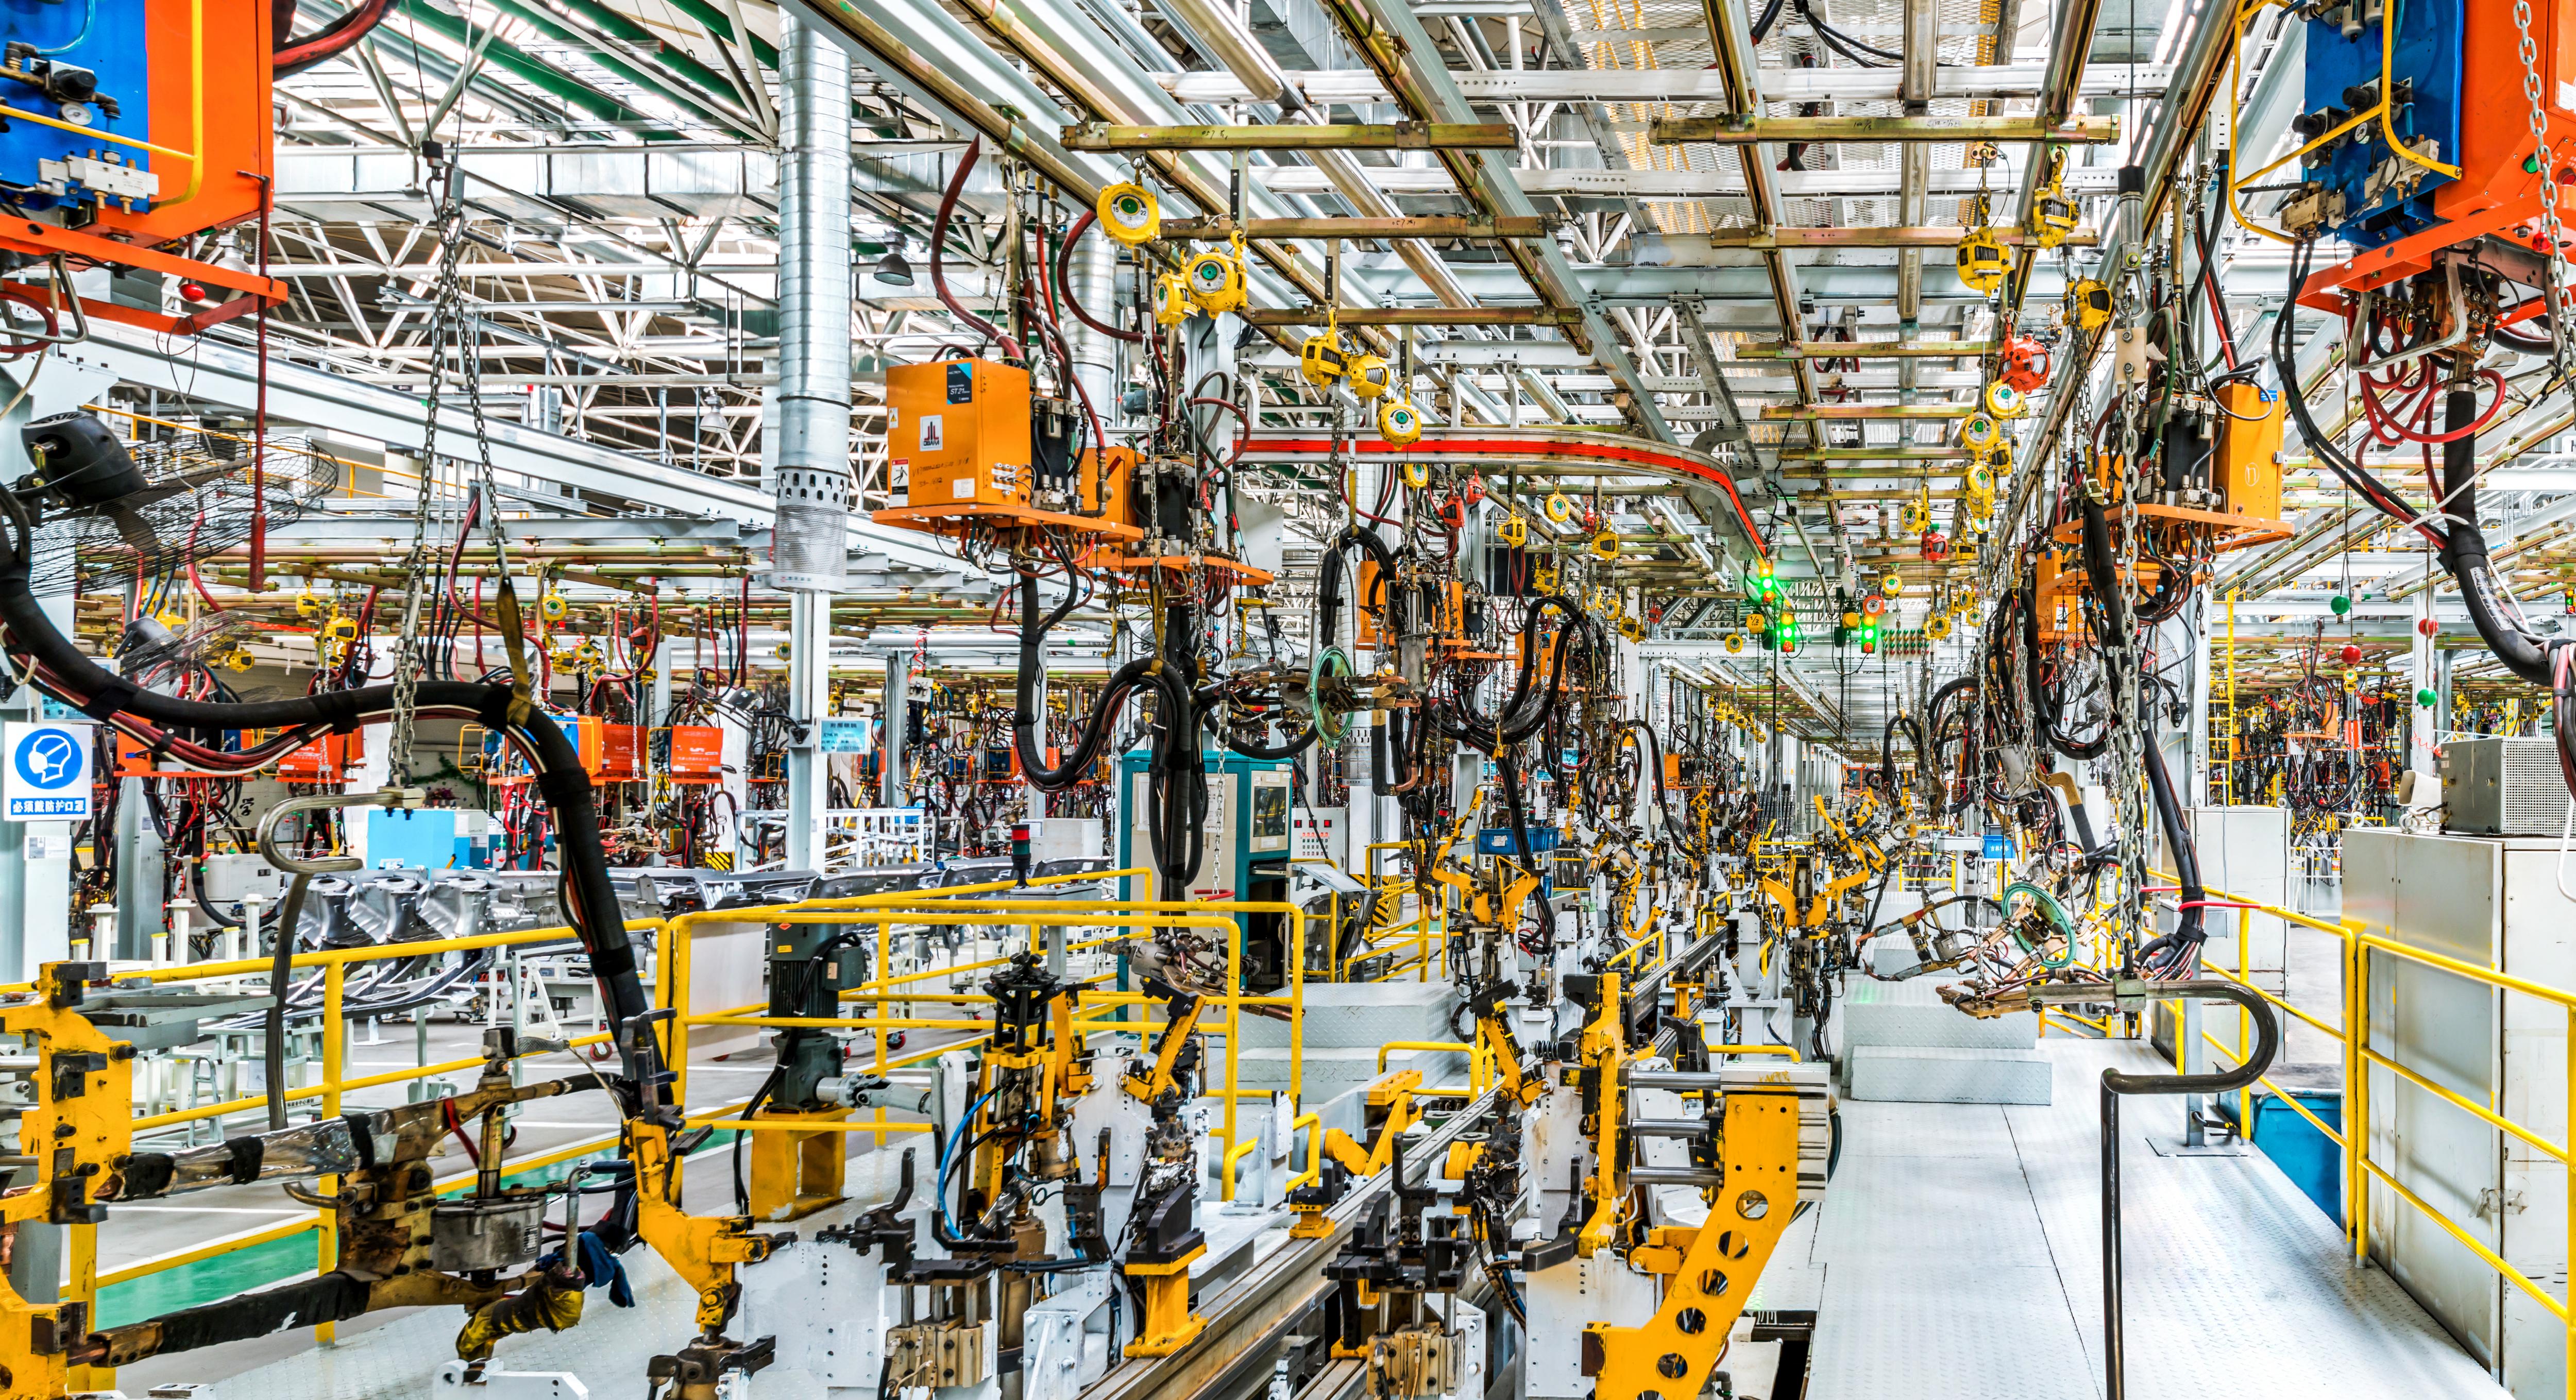
Skupiając się na problemach, takich jak kumulacja błędów i niska wydajność spowodowana wielokrotnym mocowaniem w tradycyjnym przetwarzaniu wieloprocesowym, proces ten realizuje tryb produkcji „jednorazowego mocowania i pełnego przetwarzania”. Podstawowe parametry techniczne: dokładność pozycjonowania mocowania ±0,03 mm, wzrost wydajności integracji procesu o ponad 60%, wskaźnik wykorzystania sprzętu do 85% oraz skrócenie cyklu obróbki o ponad 60%. Dzięki inteligentnemu algorytmowi planowania ścieżki integruje on wiele procesów, takich jak cięcie konturowe przedmiotu obrabianego, obróbka otworów, cięcie ukośne i przycinanie, całkowicie eliminując uciążliwy proces przenoszenia wielu urządzeń i wielokrotnego mocowania w tradycyjnym przetwarzaniu. Biorąc za przykład nową tacę na akumulator pojazdu energetycznego, przedmiot obrabiany, który pierwotnie wymagał 37 procesów, może zostać całkowicie przecięty za jednym razem dzięki temu procesowi, unikając jednocześnie błędów mocowania, zapewniając spójność dokładności wymiarowej każdej części przedmiotu obrabianego oraz znacznie poprawiając wydajność produkcji i stabilność obróbki.
5. Inteligentna optymalizacja ścieżki cięcia.
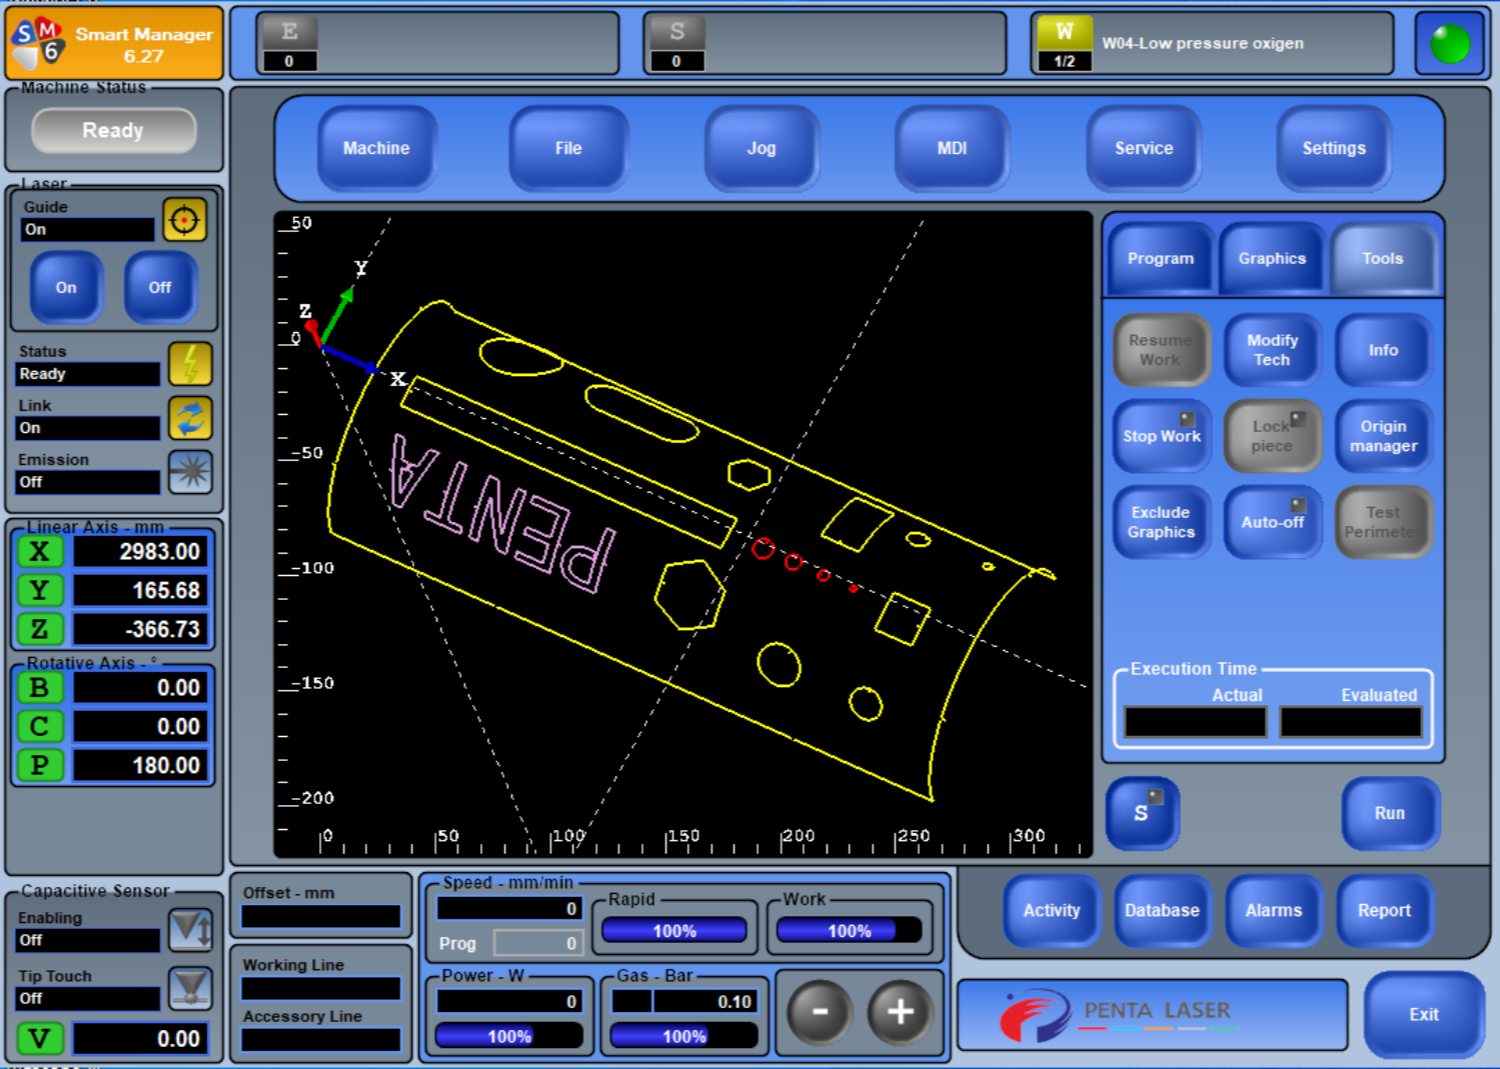
Integrując system oprogramowania „cyfrowego bliźniaka procesu” z technologią automatycznego programowania CAD/CAM, tworzy inteligentną bazę danych procesów obejmującą setki materiałów i grubości, realizując automatyczne i zoptymalizowane planowanie ścieżek cięcia. Kluczowe parametry techniczne: czas reakcji planowania ścieżki ≤30 s, dokładność unikania kolizji ±0,1 mm, wskaźnik wykorzystania materiału zwiększony do ponad 98%, wydajność programowania zwiększona o 70%. Umożliwia importowanie modeli 3D detali jednym kliknięciem, automatyczną identyfikację cech obróbki, takich jak kontury detalu, otwory i skosy, unikanie ryzyka kolizji między głowicą tnącą a detalem oraz automatyczne dopasowywanie parametrów, takich jak moc lasera (1000-12000 W), prędkość cięcia (0,5-5 m/min) i ciśnienie powietrza (0,3-1,2 MPa) do rodzaju i grubości materiału, przekształcając doświadczenie operacyjne doświadczonych techników w powtarzalne zasoby cyfrowe. Ponadto, dzięki optymalizacji ścieżki można skrócić czas nieproduktywny, co jest szczególnie przydatne w przypadku produkcji małoseryjnej dostosowanej do potrzeb klienta oraz produkcji wielkoseryjnej na dużą skalę, umożliwiając osiągnięcie dwóch celów: elastycznej produkcji i poprawy wydajności.
6. Precyzyjne cięcie bez naprężeń
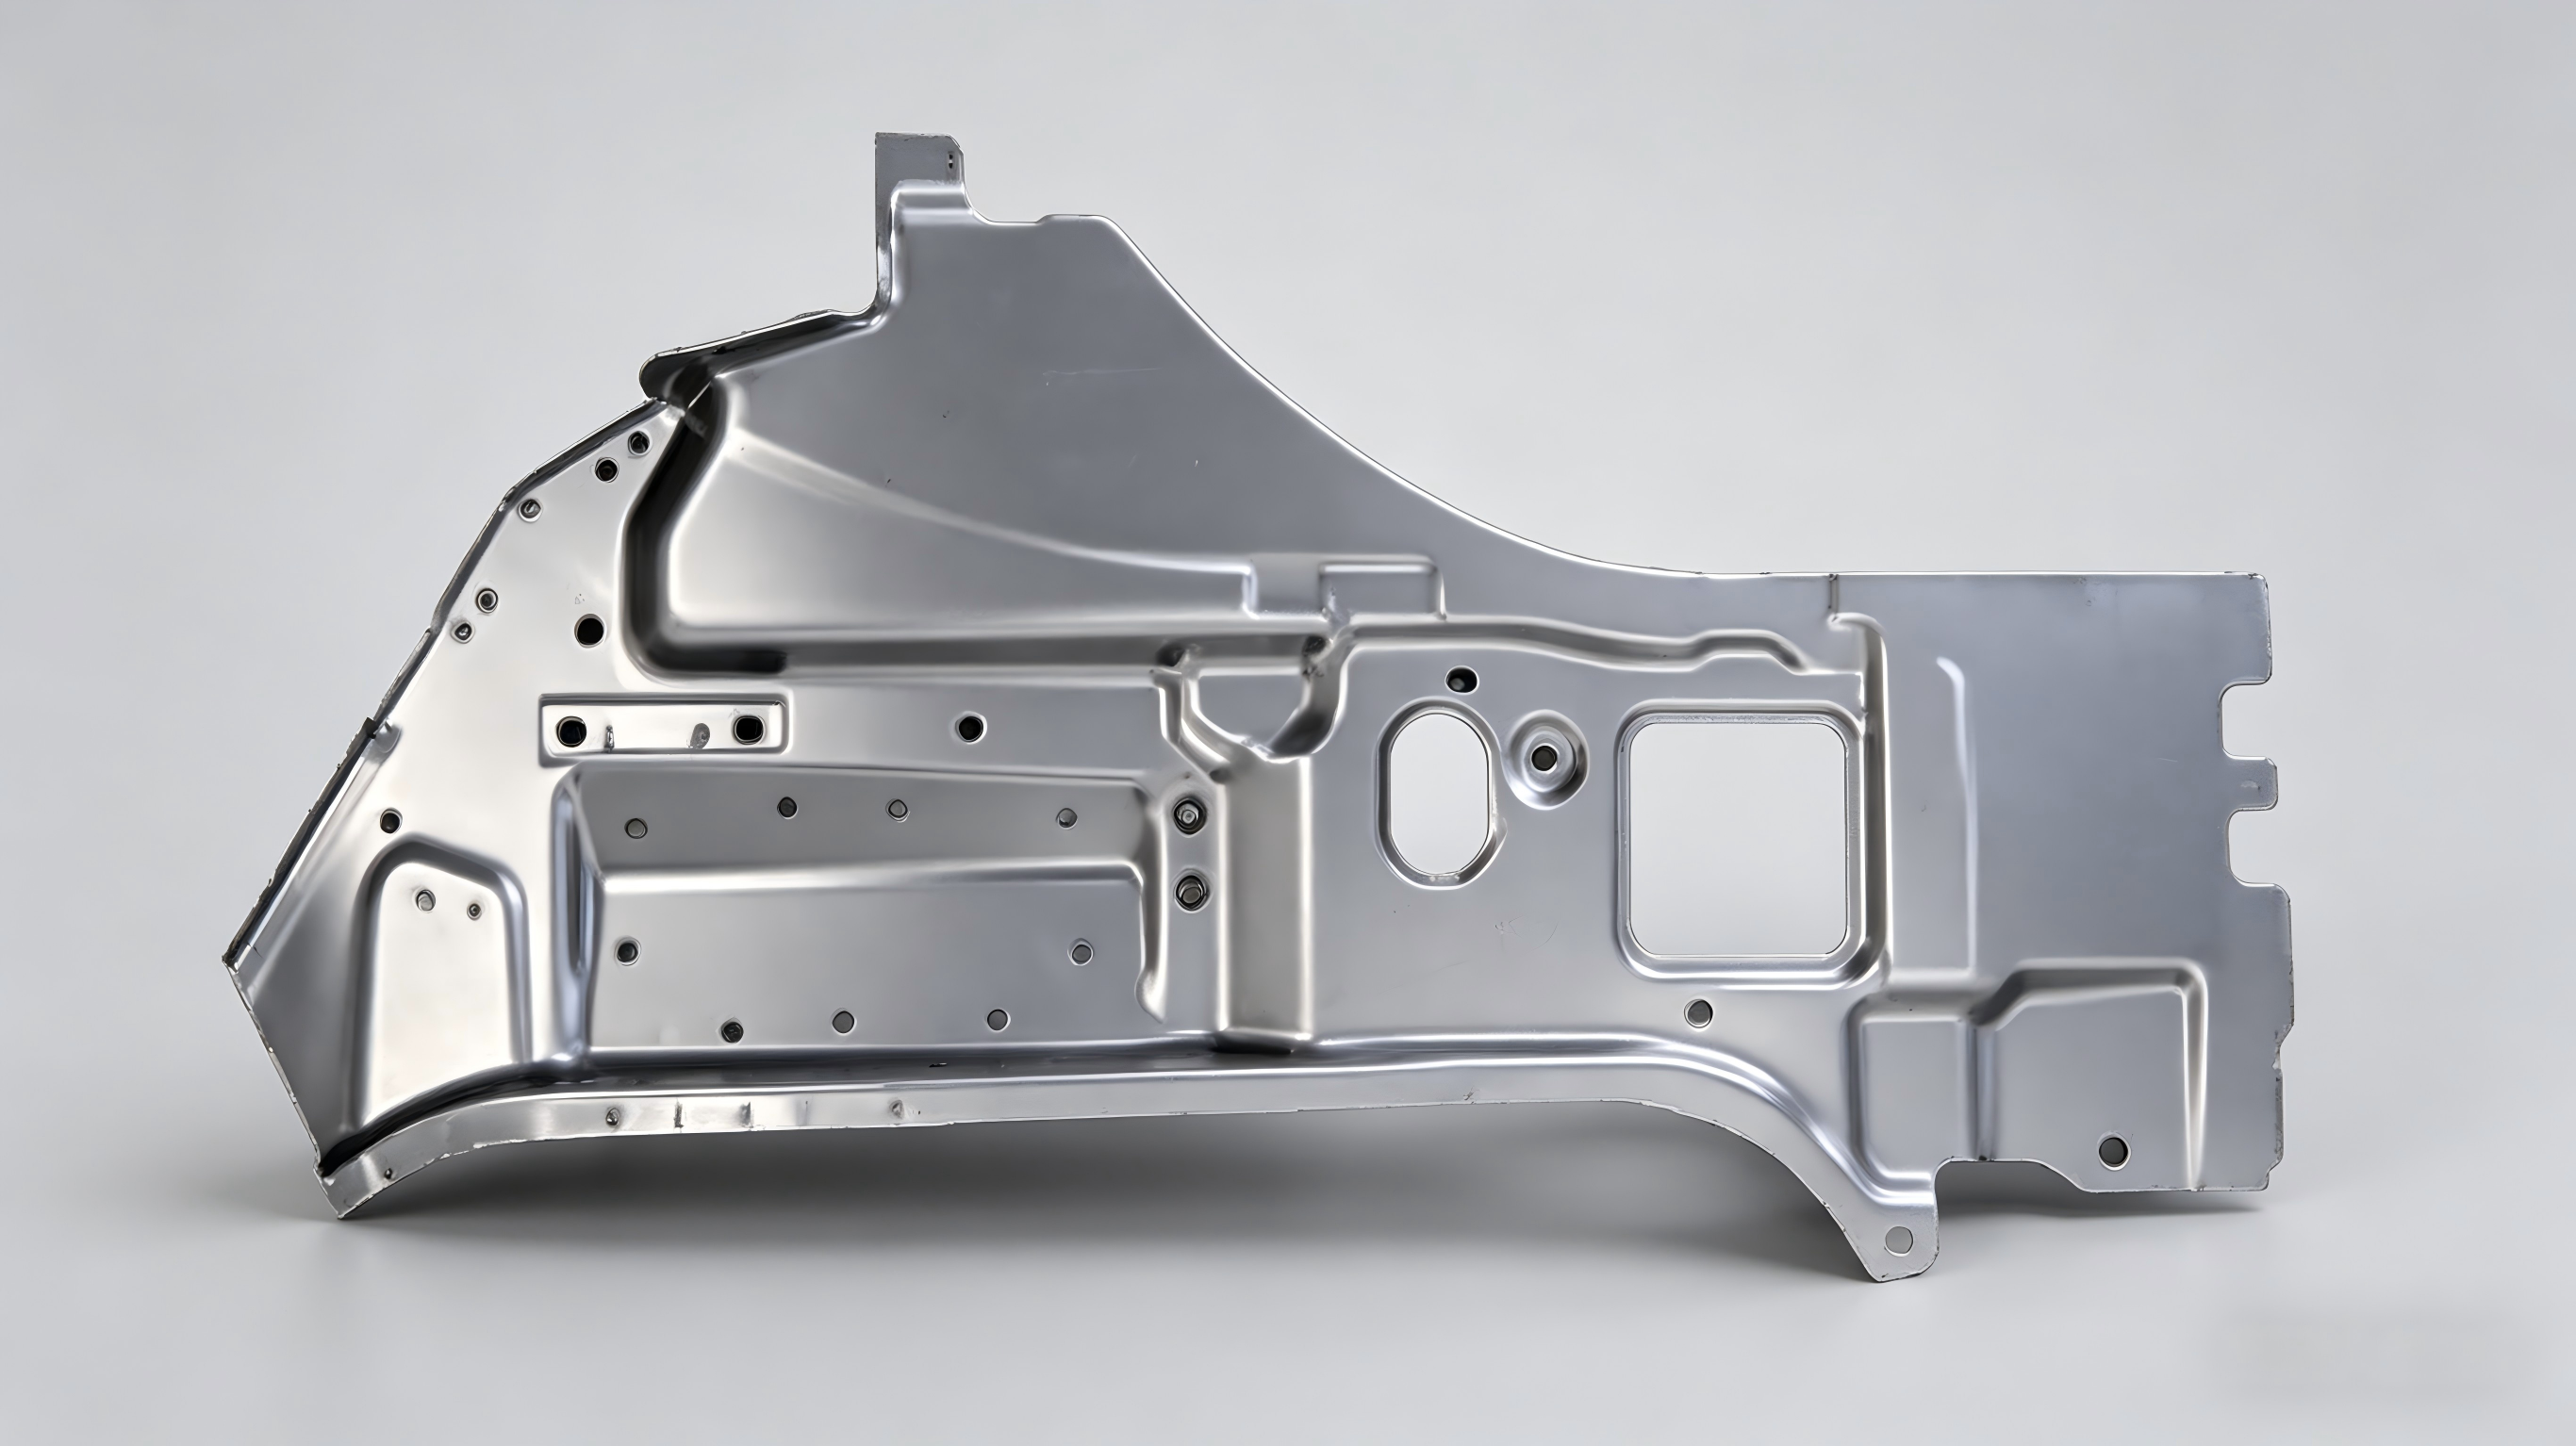
Mając na uwadze problemy związane z łatwą deformacją i trudną kontrolą dokładności obróbki trudnych materiałów, takich jak stal o wysokiej wytrzymałości i stopy tytanu, proces ten przyjmuje bezkontaktową metodę obróbki. Główne parametry techniczne: średnica ogniskowania wiązki laserowej < 0,1 mm, szerokość szczeliny 0,1-0,3 mm, strefa wpływu ciepła ≤ 0,2 mm, odkształcenie przedmiotu obrabianego ≤ 0,02 mm/m. Minimalizuje wpływ temperatury na przedmiot obrabiany podczas obróbki, zapewniając cięcie bez naprężeń i odkształceń. Wyposażony w wysoce dynamiczną konstrukcję mechaniczną i precyzyjne części przekładni, zapewnia stabilność ruchu i niskie drgania (drgania ≤ 0,01 mm) przy dużej prędkości i dużym przyspieszeniu podczas połączenia pięcioosiowego. Nawet podczas obróbki stali borowej o wysokiej wytrzymałości (1800-2000 MPa) możliwe jest utrzymanie stabilnej dokładności obrabianego przedmiotu, z prostopadłością cięcia ≤0,05 mm/m i chropowatością powierzchni Ra ≤1,6 μm, co spełnia najwyższe standardy produkcyjne. Proces ten jest szeroko stosowany w sytuacjach, w których występują ekstremalnie wysokie wymagania dotyczące dokładności obróbki i parametrów obrabianego przedmiotu, takich jak precyzyjne części lotnicze, elementy konstrukcyjne dla sektora bezpieczeństwa w motoryzacji oraz formy wtryskowe wysokiej klasy, pomagając przedsiębiorstwom przełamać wąskie gardła w obróbce materiałów wysokiej klasy.
Sześć podstawowych procesów ściśle ze sobą współpracuje, integrując zalety inteligencji, precyzji i wysokiej wydajności, obejmujące cały proces pięcioosiowego cięcia laserowego 3D. Od złożonej obróbki powierzchni zakrzywionych po precyzyjne formowanie faz, od poprawy wydajności po zapewnienie jakości – w pełni zaspokajają one zróżnicowane potrzeby produkcji high-end. Z innowacją procesową jako rdzeniem, głęboko łączymy zaawansowaną technologię laserową z potrzebami produkcji high-end, umożliwiając urządzeniom do pięcioosiowego cięcia laserowego 3D osiągnięcie kluczowych zalet: „wysokiej precyzji, wysokiej wydajności, wysokiej elastyczności i wysokiej opłacalności”, pomagając klientom rozwiązywać problemy związane z tradycyjną, złożoną obróbką detali, umożliwiając modernizację produkcji dzięki technologii i konsolidując kluczową konkurencyjność przedsiębiorstw w dziedzinie produkcji high-end.