Maszyna do cięcia płaskiego – podstawowy proces aplikacji
Case Details
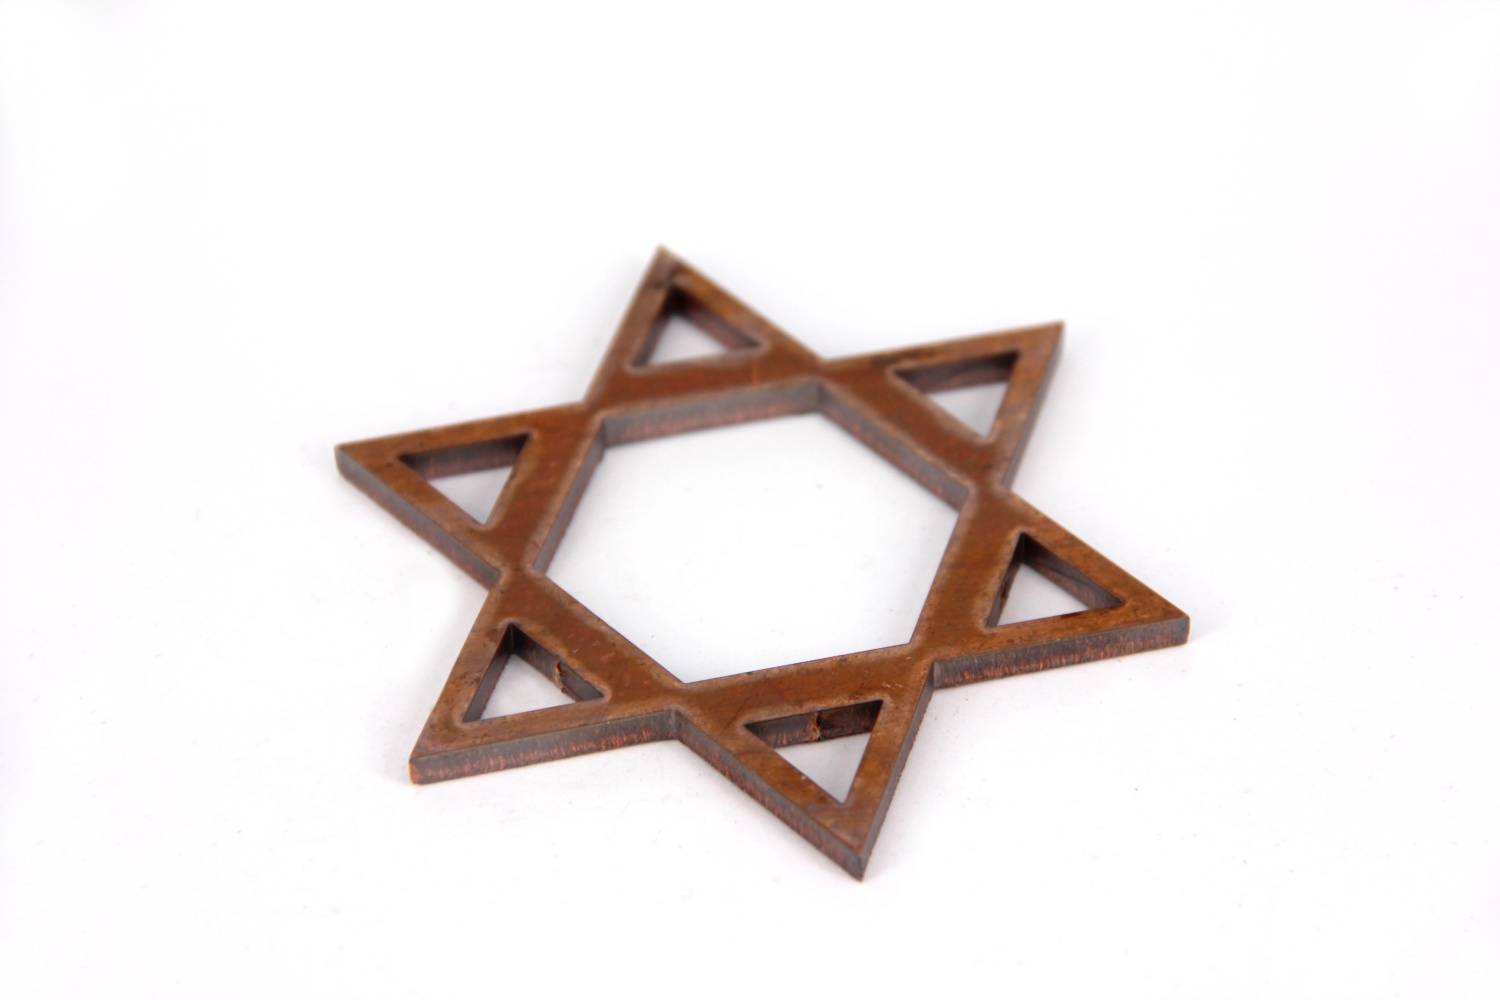
Proces cięcia ostrych narożników i małych otworów to przełom w precyzyjnym cięciu płaskim, opracowany specjalnie do obróbki złożonych, precyzyjnych elementów z blachy i elementów o wysokiej jakości. Aby rozwiązać problemy łatwego przegrzewania się ostrych narożników, deformacji małych otworów i silnego zalegania żużlu podczas tradycyjnego cięcia, precyzyjnie kontrolujemy energię wyjściową lasera poprzez regulację odpowiedzi mocy na poziomie mikrosekund i technologię optymalizacji ścieżki, skutecznie rozwiązując problem akumulacji ciepła w narożnikach. Urządzenie umożliwia cięcie pod kątem prostym z promieniem naroża wewnętrznego 0,3 mm oraz obróbkę mikrootworów o współczynniku kształtu 15:1 (np. φ0,5 mm × 7,5 mm). Po cięciu ostre narożniki są wolne od zadziorów i zapadnięć, a małe otwory są okrągłe i regularne z dokładnością wymiarową ±0,02 mm, bez konieczności wtórnego szlifowania, co znacznie poprawia jakość obróbki i wskaźnik kwalifikacji precyzyjnych części i jest odpowiednie w przypadku scenariuszy o rygorystycznych wymaganiach dotyczących detali, takich jak wysokiej klasy sprzęt AGD i maszyny precyzyjne.
Proces cięcia w locie to kluczowy proces poprawy wydajności przetwarzania wsadowego, redefiniujący standard wysokiej wydajności cięcia płaskiego. W przeciwieństwie do tradycyjnego cięcia, które wymaga 1-3 sekund przerwy na każdą zmianę kierunku, ten proces zapewnia nieprzerwaną, ciągłą obróbkę dzięki skoordynowanemu ruchowi dynamicznego systemu transportu materiału i głowicy tnącej. W połączeniu z inteligentną technologią optymalizacji układu, prędkość cięcia wzrasta o ponad 40% w porównaniu z tradycyjnymi procesami, a wskaźnik wykorzystania materiału sięga 95%, co znacznie redukuje straty resztek i czas nieproduktywny. Jest on szczególnie odpowiedni do przetwarzania wsadowego, takiego jak produkcja blachy i części maszyn inżynieryjnych, pomagając klientom skrócić cykl produkcyjny i zwiększyć wydajność.
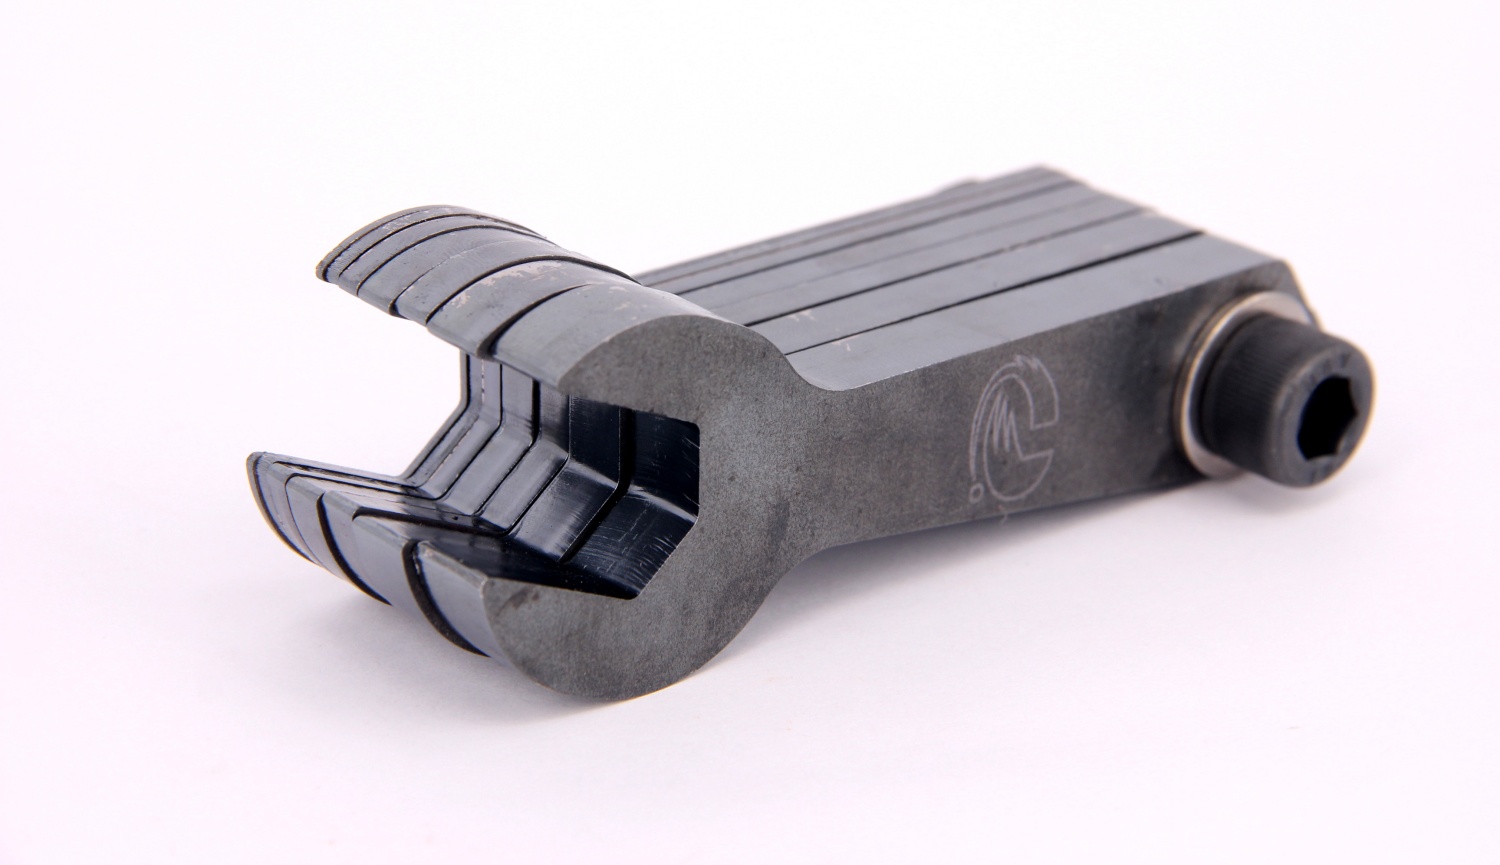
Proces cięcia powierzchni błyszczącej koncentruje się na potrzebach obróbki elementów o wysokiej jakości, łącząc cięcie i polerowanie. Ze względu na różnice w materiałach obrabianych, proces ten dzieli się na cięcie powierzchni błyszczącej stali węglowej z tlenem jako gazem pomocniczym oraz cięcie powierzchni błyszczącej stali nierdzewnej z azotem jako gazem pomocniczym. Proces ten precyzyjnie spełnia potrzeby obróbki wysokiej jakości różnych materiałów, zapewniając równowagę między jakością wyglądu a wydajnością obróbki.
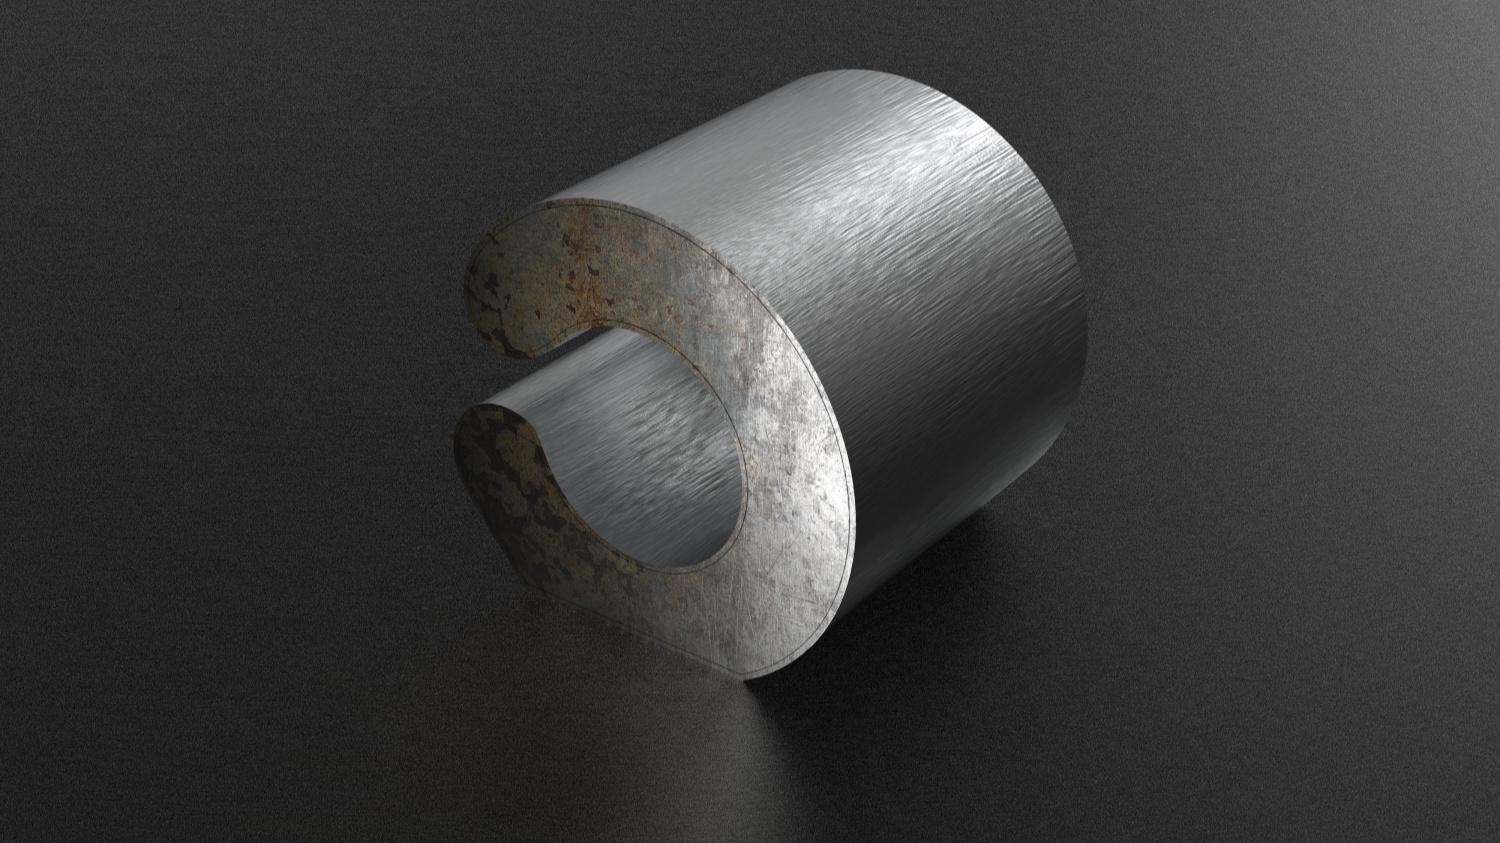
Cięcie jasnej powierzchni stali węglowej wspomagane tlenem jest dostosowane do obróbki wysokiej jakości elementów ze stali węglowej, zapewniając równowagę między wydajnością cięcia a teksturą powierzchni. W tym procesie jako gaz pomocniczy wykorzystywany jest tlen o wysokiej czystości (≥99,9%). Podczas cięcia laserowego tlen nie tylko wspomaga spalanie, przyspieszając topienie stali węglowej i poprawiając prędkość cięcia, ale także zapobiega utlenianiu sekcji cięcia poprzez precyzyjną kontrolę przepływu tlenu i energii lasera, uzyskując ostatecznie srebrzystoszarą, jasną powierzchnię bez żużla i zadziorów, o chropowatości powierzchni zaledwie Ra1,6 μm. Cięte elementy ze stali węglowej nie wymagają dodatkowego szlifowania i polerowania i mogą być bezpośrednio poddane dalszej obróbce powierzchni, takiej jak natryskiwanie i elektroforeza, co jest przydatne w przypadku takich zastosowań, jak dekoracyjne panele ze stali węglowej i wysokiej jakości elementy konstrukcyjne ze stali węglowej. Zapewniając wysoką jakość wyglądu, znacznie poprawia wydajność obróbki i obniża koszty kolejnych procesów.
Cięcie stali nierdzewnej z użyciem azotu zostało opracowane z myślą o właściwościach stali nierdzewnej, całkowicie rozwiązując problem przebarwień utleniania występujący w przemyśle. Stal nierdzewna jest podatna na utlenianie, a tradycyjne cięcie jest podatne na takie problemy, jak czernienie i żółknięcie przekroju. W tym procesie jako gaz pomocniczy wykorzystywany jest azot o wysokiej czystości (≥99,99%), który skutecznie izoluje kontakt powietrza z obszarem cięcia i zapobiega reakcjom utleniania. W połączeniu z laserem o dużej mocy i wysokiej jakości wiązką światła, precyzyjnie topi stal nierdzewną i usuwa żużel azotem pod wysokim ciśnieniem, uzyskując w efekcie srebrzystobiały, jasny przekrój o delikatnej i gładkiej powierzchni oraz jednolitym połysku, który może być bezpośrednio wykorzystany w zaawansowanych procesach obróbki powierzchni, takich jak anodowanie, galwanizacja i ciągnienie drutu. Proces ten nadaje się do zastosowań, w których obowiązują wyjątkowo wysokie wymagania estetyczne, np. w przypadku paneli wind ze stali nierdzewnej, ekskluzywnych elementów dekoracyjnych ze stali nierdzewnej i precyzyjnych akcesoriów ze stali nierdzewnej. Doskonale prezentuje on wysokiej jakości fakturę stali nierdzewnej, jednocześnie redukując liczbę ogniw wtórnego przetwarzania i zwiększając wydajność produkcji.
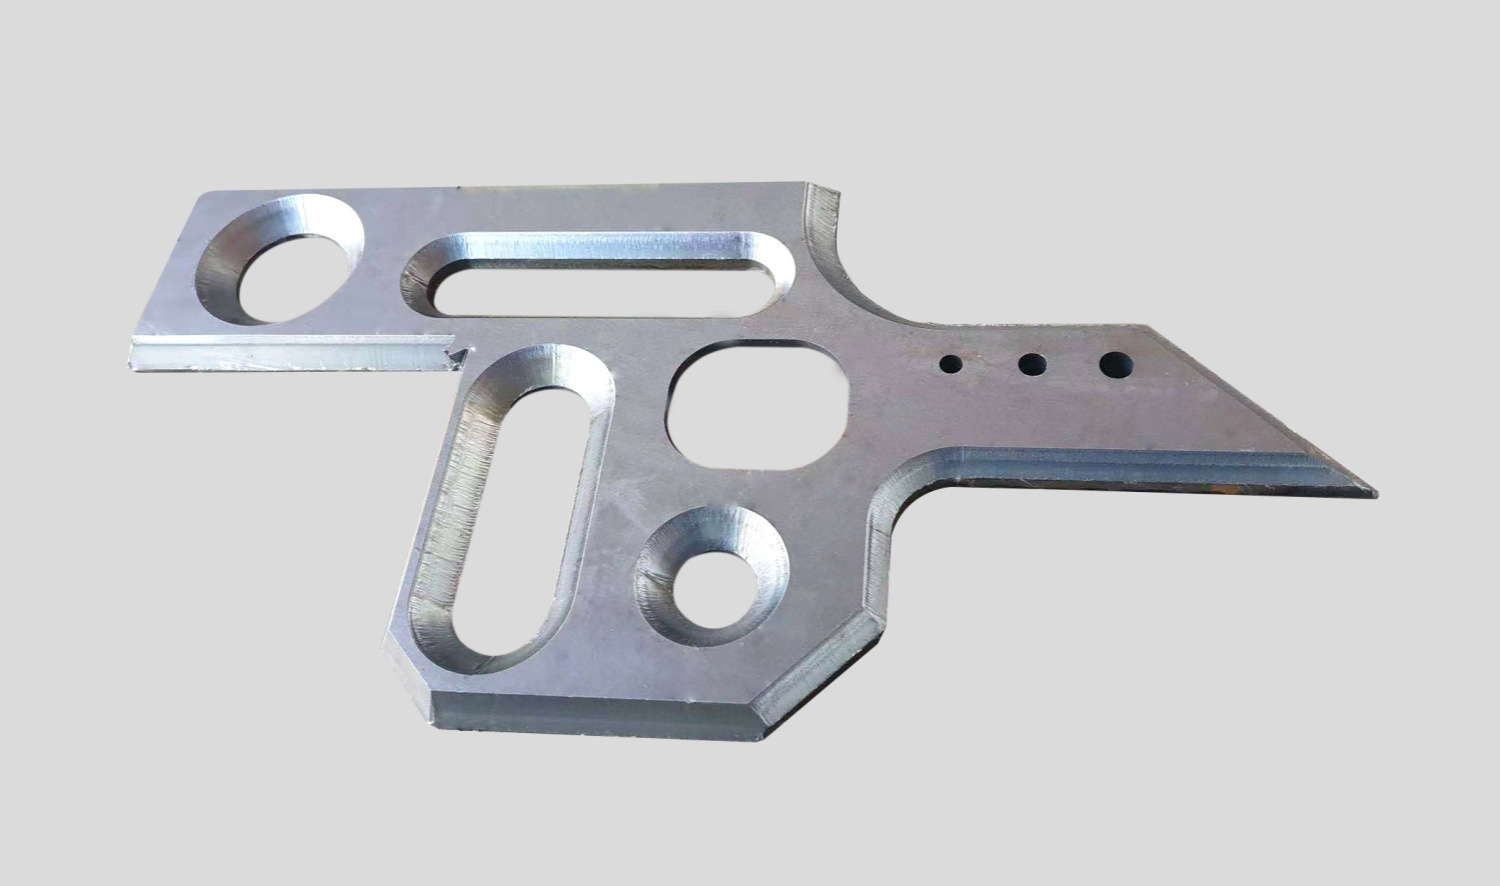
Proces cięcia ukosowego to podstawowy proces odpowiedni do spawania płaskiego, specjalnie zaprojektowany do obróbki różnych elementów konstrukcyjnych wymagających spawania, skutecznie rozwiązując problemy związane z niską wydajnością, nierównym kątem i koniecznością wtórnego szlifowania w tradycyjnym procesie ukosowania. W zależności od potrzeb spawalniczych, proces ten umożliwia precyzyjne cięcie ukosowe pod dowolnym kątem w zakresie 0-45°, obsługując różne kształty ukosów, takie jak V, U i X, i nadaje się do obróbki wielu materiałów, takich jak stal węglowa, stal nierdzewna i stopy aluminium. Dzięki precyzyjnej kontroli energii lasera i inteligentnej optymalizacji ścieżki cięcia, błąd kąta ukosu jest gwarantowany na poziomie ≤±0,5°, a powierzchnia ukosu jest gładka, bez zadziorów i zapadnięć, co umożliwia bezpośrednie spawanie bez wtórnej obróbki, znacznie poprawiając wydajność i jakość spawania oraz unikając wad spawalniczych spowodowanych niewystarczającą precyzją ukosowania. Nadaje się do scenariuszy obróbki wymagających dużej ilości spawania, takich jak konstrukcje stalowe, maszyny inżynieryjne i elementy blaszane.
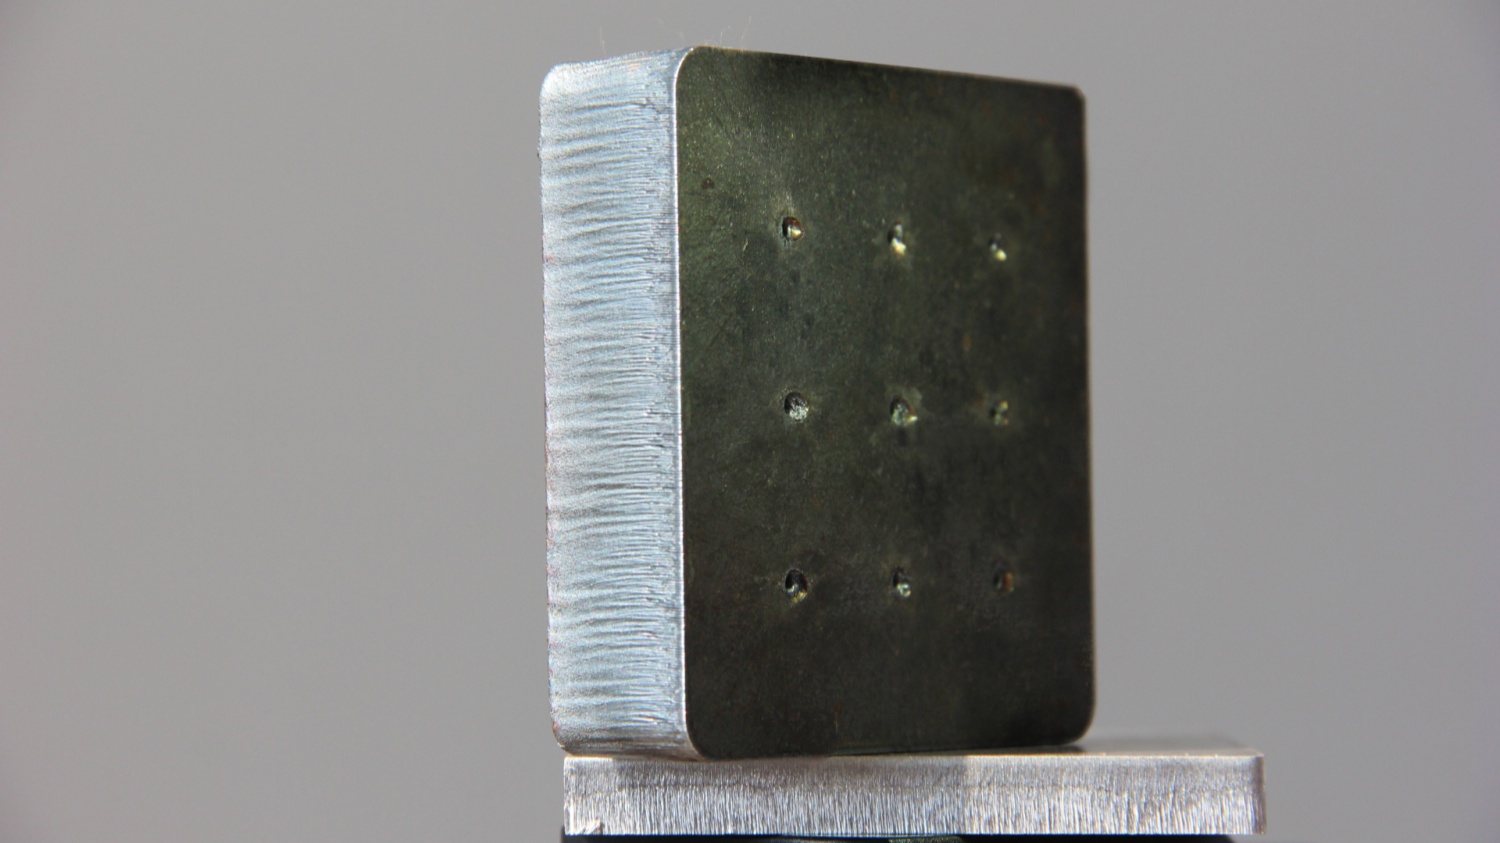
Cięcie powietrzem to praktyczny proces, który łączy wydajność i koszty, szeroko stosowany w konwencjonalnych procesach obróbki stali węglowej. Wykorzystanie powietrza jako gazu pomocniczego eliminuje konieczność dodatkowych inwestycji w gaz obojętny, co znacznie zmniejsza wydatki na materiały eksploatacyjne. Jednocześnie, dzięki wykorzystaniu technologii laserowej dużej mocy, możliwe jest wydajne cięcie średnich i cienkich blach, z dużą prędkością cięcia i dużą elastycznością, co pozwala sprostać potrzebom w zakresie produkcji seryjnej standardowych elementów konstrukcyjnych i konwencjonalnych elementów z blachy, idealnie łącząc wydajność obróbki z kontrolą kosztów i stając się preferowaną metodą w produkcji mało- i średnioseryjnej.
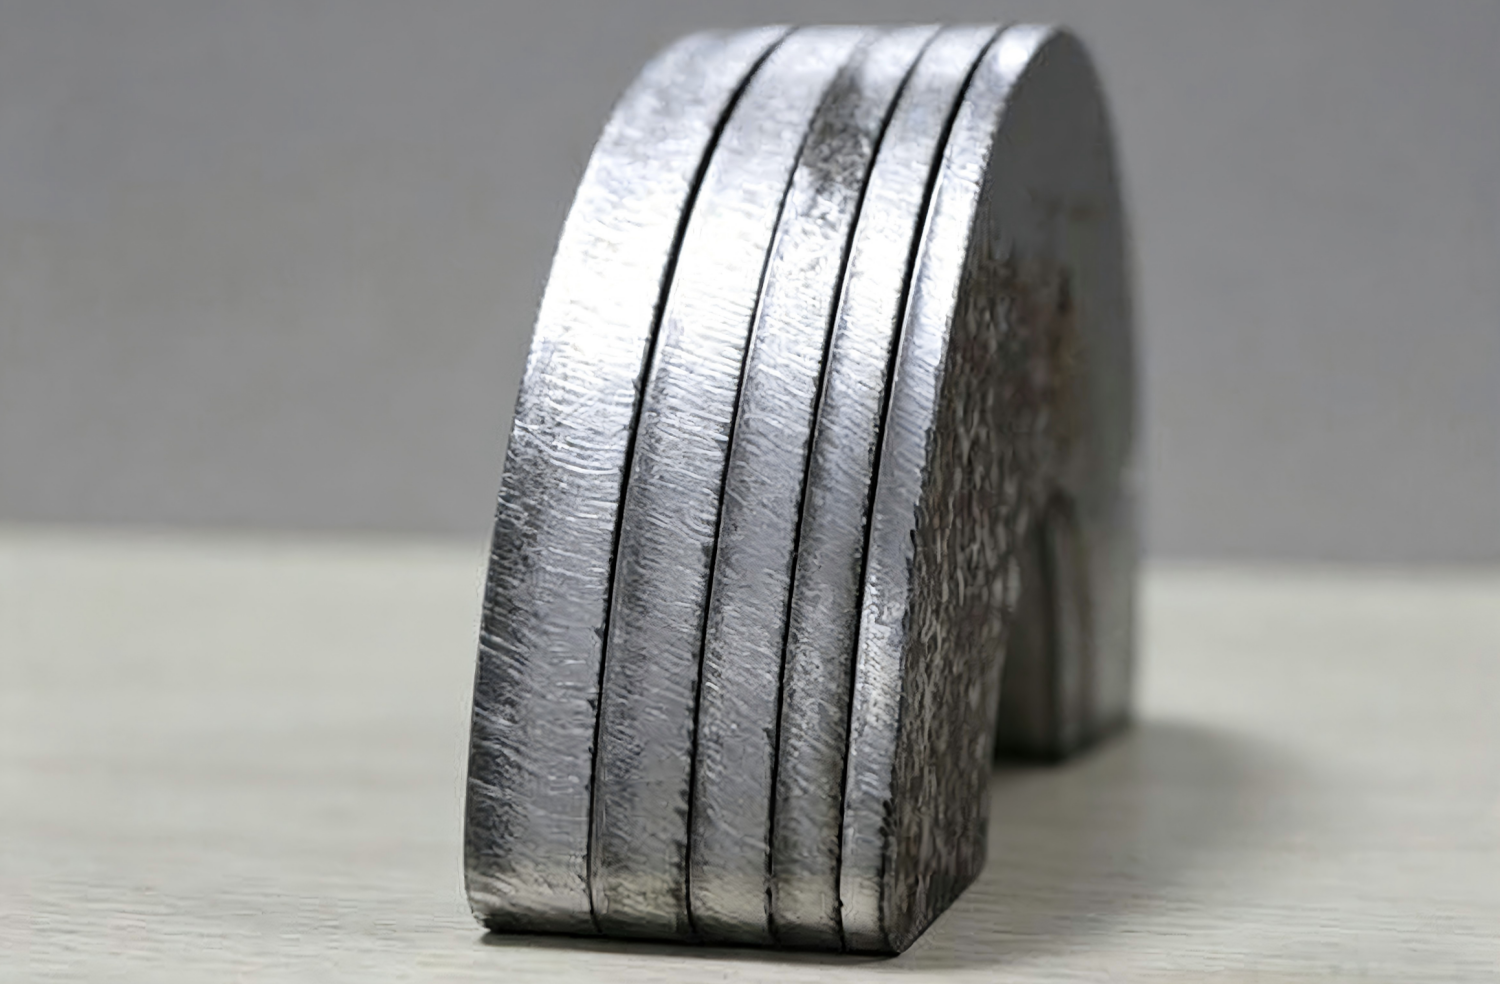
Proces cięcia powietrzem o ultraczystym ciśnieniu to ulepszona i zoptymalizowana wersja cięcia powietrznego, zapewniająca podwójny przełom w zakresie wydajności i jakości. Rozwiązując problem wielu zadziorów i konieczności szlifowania wtórnego w tradycyjnym cięciu powietrznym, eliminujemy nadmiar pozostałości na dnie obrabianego przedmiotu poprzez optymalizację stosunku gazu pomocniczego i parametrów cięcia, zapewniając cięcie bez zadziorów dzięki delikatnej i pionowej sekcji cięcia, bez konieczności obróbki wtórnej. W porównaniu z cięciem azotem, koszty są niższe o około 70%, a prędkość cięcia wzrasta o 50-60%. Jest to szczególnie przydatne do obróbki stali węglowej średniej i cienkiej oraz stopów aluminium, co nie tylko zachowuje przewagę kosztową cięcia powietrznego, ale również zapewnia jakość zbliżoną do cięcia powierzchni jasnych, znacznie poprawiając efektywność kosztową obróbki i wydajność produkcji.
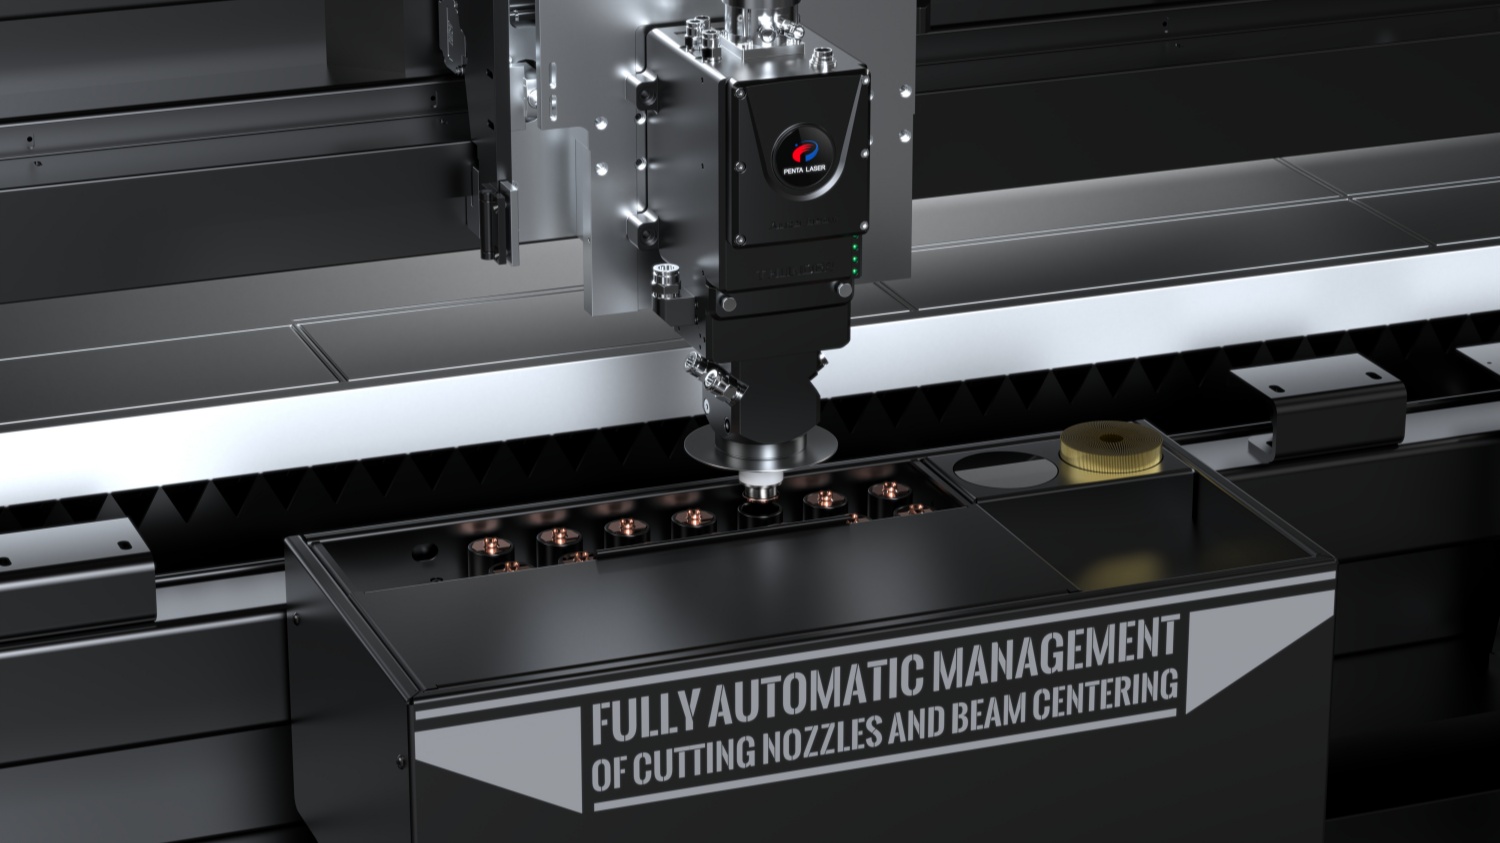
Automatyczna wymiana dysz to kluczowy proces zwiększający poziom inteligencji sprzętu i redukujący konieczność ręcznej ingerencji. Dzięki inteligentnemu systemowi wymiany dysz, wymiana dysz odbywa się automatycznie, w zależności od grubości blachy i procesu cięcia, w czasie zaledwie około 15 sekund, bez konieczności ręcznego demontażu i debugowania, co skutecznie skraca czas przygotowania sprzętu i redukuje straty nieproduktywne. Jednocześnie system automatycznie wykrywa stan dyszy, unikając problemów z jakością cięcia spowodowanych zużyciem dyszy i niedopasowaniem modeli, redukując błędy ręcznej obsługi, dostosowując się do scenariuszy przetwarzania wsadowego o wielu wariantach i specyfikacjach oraz poprawiając ciągłość i stabilność produkcji.
Automatyczne ustawianie środka wiązki laserowej to podstawowy proces zapewniający dokładność cięcia i stabilną moc lasera. Dokładność cięcia laserowego zależy bezpośrednio od precyzyjnego ustawienia środka wiązki laserowej w osi głowicy tnącej. Tradycyjne, ręczne ustawianie środka wiązki laserowej jest nie tylko czasochłonne i pracochłonne, ale także podatne na odchylenia, wpływające na jakość cięcia. Nasz automatyczny system ustawiania środka wiązki laserowej automatycznie wykrywa położenie środka wiązki laserowej za pomocą inteligentnego systemu czujników i precyzyjnej technologii pozycjonowania. Następnie kalibruje odchylenie w czasie rzeczywistym, aby zapewnić idealne ustawienie środka wiązki laserowej względem głowicy tnącej, bez konieczności ręcznej ingerencji w trakcie procesu. Nie tylko poprawia to wydajność debugowania, ale także gwarantuje precyzję i stabilność cięcia, gwarantując niezawodność w przypadku różnorodnych, wymagających wysokiej precyzji zadań cięcia i zapobiegając wzrostowi liczby braków spowodowanych odchyleniem środka wiązki.
Osiem podstawowych procesów ściśle ze sobą współpracuje, realizując cały proces cięcia płaskiego. Od precyzyjnego przetwarzania po wysokowydajną produkcję masową, od kontroli kosztów po poprawę jakości – w pełni zaspokajają one potrzeby różnych branż. Z innowacją procesową w centrum uwagi, PENTA LASER integruje zaawansowane technologie w każdym ogniwie procesu, umożliwiając płaskim maszynom tnącym osiągnięcie korzyści w postaci „wysokiej precyzji, wysokiej wydajności, wysokiej stabilności i niskiej ceny”, pomagając klientom rozwiązywać problemy związane z tradycyjnym przetwarzaniem, umożliwiając modernizację produkcji dzięki technologii i wzmacniając podstawową konkurencyjność przedsiębiorstw.